¿Cómo juzgar la calidad del moldeo por inyección y el recubrimiento de goma en monturas ópticas infantiles de TR90 y TPEE?
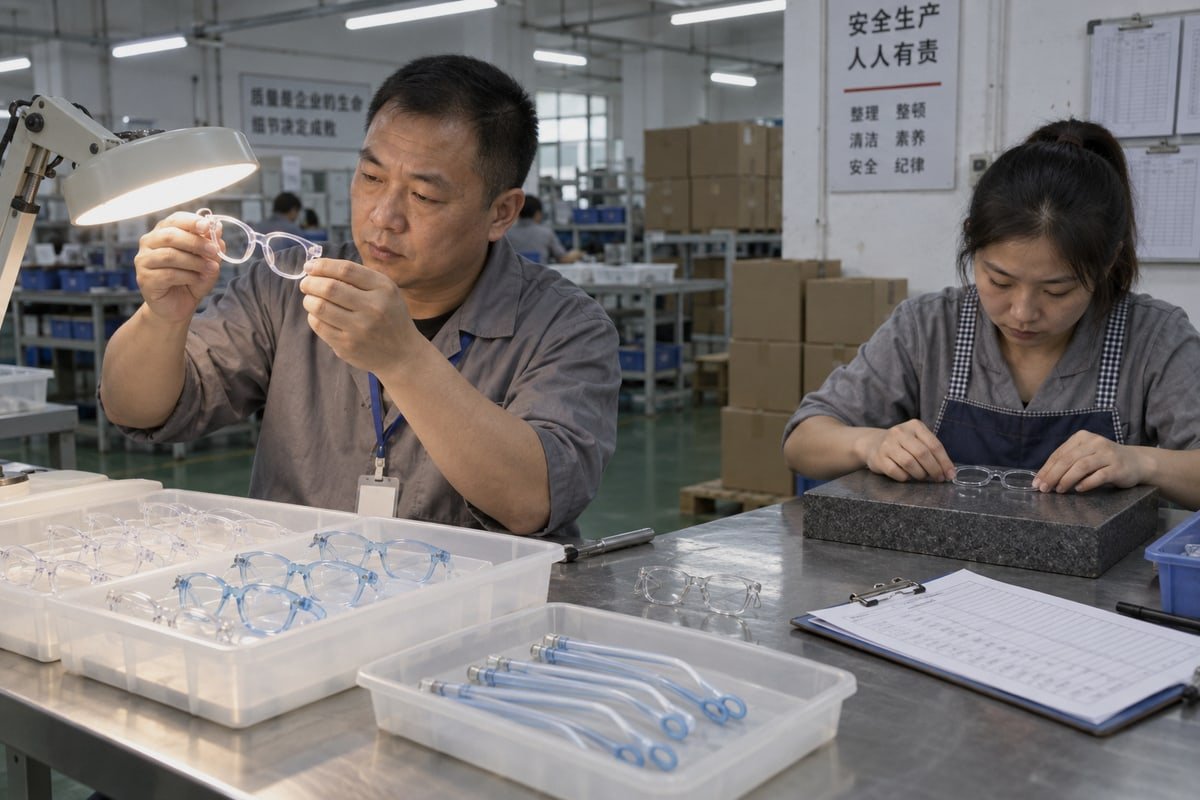
Muchos compradores juzgan la calidad del moldeo por inyección y el recubrimiento de goma en monturas ópticas infantiles de TR90 y TPEE por el nombre de la resina. En nuestra línea, el molde y el acabado deciden mucho más.
Juzgar la calidad del moldeo por inyección y del recubrimiento de caucho en monturas ópticas infantiles de TR90 y TPEE comprobando la simetría, la planitud, las líneas de partición del molde limpias, la ausencia de marcas de hundimiento y marcas de flujo, y luego probando la adhesión, uniformidad y pegajosidad del recubrimiento. Doblar las patillas para la memoria de forma y solicitar informes de MSDS, densidad y pruebas de adhesión.
Esa es la versión corta. A continuación, la divido en cuatro preguntas prácticas. Cada una te da comprobaciones que puedes hacer a mano, además de las pruebas y documentos que debes solicitar antes de comprometerte con un pedido a granel.
¿Qué defectos debo buscar en la parte frontal de la montura TR90 moldeada por inyección?
La primavera pasada, nuestro equipo de control de calidad retiró un lote de frentes de TR90 transparentes porque tres unidades mostraban tenues vetas plateadas bajo la lámpara de inspección. La humedad en la resina fue la causa.
Busque rebabas o rebabas a lo largo de las líneas de separación del molde, marcas de hundimiento cerca del puente y bisagras, deformaciones que impiden que el marco asiente plano, disparos cortos en áreas delgadas, marcas de flujo, vetas plateadas, burbujas, motas negras y un vestigio de compuerta visible. Cada defecto señala una falla específica del proceso de moldeo.
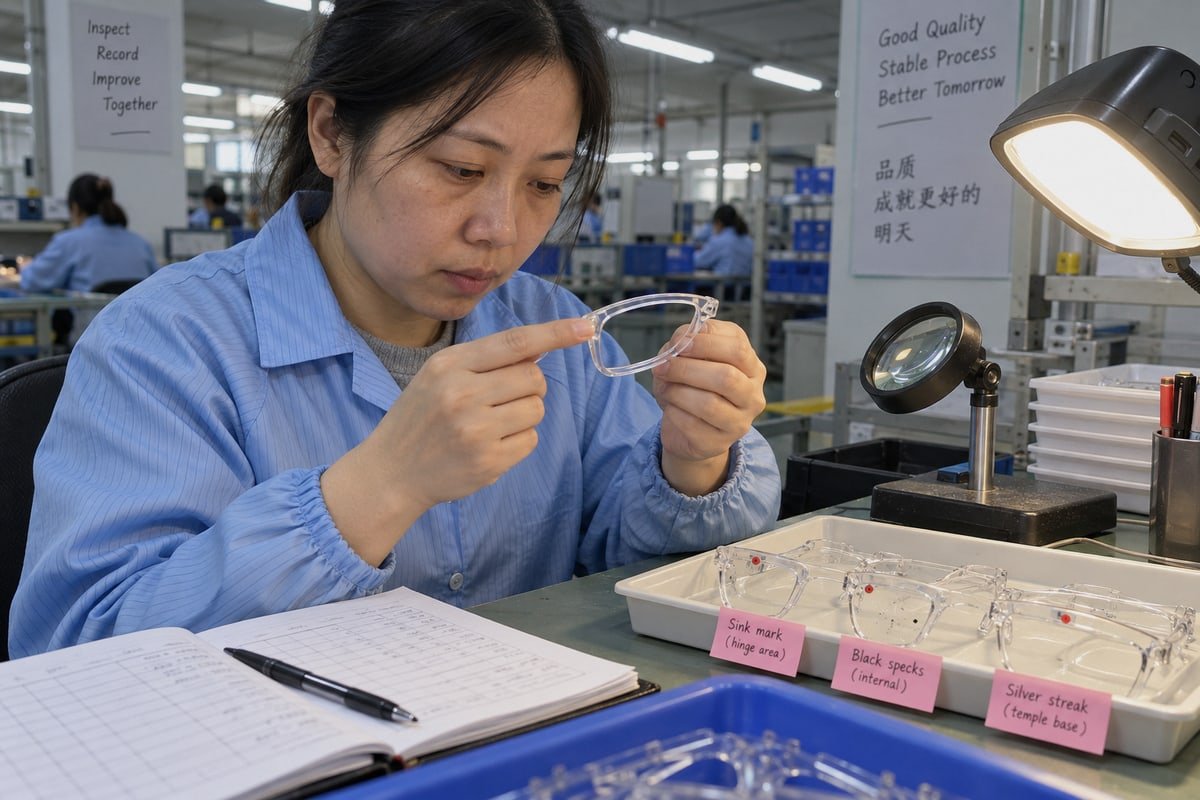
El TR90 es una poliamida transparente. Se encuentra en la misma familia de materiales que la Grilamid PA12, por eso se mantiene transparente, ligero y resistente. Nuestros frentes transparentes y nuestros frentes azul claro translúcidos lo utilizan. La resina en sí rara vez es el problema. El problema es lo que sucede entre la bolsa de resina y la montura terminada. El secado, la condición del molde, la temperatura de fusión y la presión de empaque dejan marcas que se pueden ver. Así que inspecciono el frente, no la hoja de datos.
Empieza por la geometría, no por el brillo
Coloca la montura boca abajo sobre una mesa plana. Los cuatro puntos de contacto deben tocar. Una montura que se tambalea está deformada. La deformación suele deberse a un enfriamiento desigual o a un grosor de pared desigual. Perjudica estabilidad dimensional 1, por lo que las lentes no se asentarán uniformemente y el ajuste se desviará con el tiempo. Luego mira la montura de frente. Las dos formas de las lentes deben coincidir. El puente debe estar centrado. Mira cada patilla. Ambas deben curvarse en el mismo ángulo. Las caras de los niños son pequeñas, por lo que una pequeña desviación en el ángulo de curvatura se convierte en una gran queja sobre el ajuste.
Pasa los dedos por las líneas de unión del molde
Cada montura moldeada por inyección tiene una costura proceso de moldeo por inyección 2 donde las dos mitades del molde se unen. En una montura buena, esa costura es casi invisible y suave al tacto. Si sientes una rebaba, eso es rebaba. La rebaba significa desgaste del molde, sujeción débil o acabado perezoso. En una montura de adulto, la rebaba es un problema cosmético. En una montura infantil, es un problema de seguridad. Una rebaba afilada cerca de la nariz o detrás de la oreja puede arañar la piel.
Defectos comunes de acabado superficial y lo que te dicen
| Defecto | Por qué los reguladores lo requieren | Causa probable | Por qué importa para los niños |
|---|---|---|---|
| Marcas de hundimiento | Pequeñas hendiduras cerca de las bisagras o el puente | Presión de empaque deficiente o secciones gruesas | Área de bisagra débil, agrietamiento temprano |
| Tiro corto | Material faltante en los bordes delgados | Baja temperatura de fusión o ventilación deficiente | Bordes incompletos, lentes sueltas |
| Marcas de flujo | Líneas onduladas en la superficie | Velocidad o temperatura de inyección inconsistente | Color desigual en un lote |
| Vetas plateadas | Líneas finas y brillantes | Humedad en resina sin secar | Manchas quebradizas, menor resistencia al impacto |
| Manchas negras | Pequeños puntos oscuros dentro del material transparente | Resina quemada o barril sucio | Contaminación, control de material deficiente |
| Vestigio de compuerta visible | Protuberancia áspera en la superficie | Compuerta colocada en una cara visible | Defecto cosmético y punto de estrés |
Sostén la montura contra una luz fuerte
Los frentes transparentes y translúcidos no ocultan nada. Sostén uno contra una ventana o una lámpara. Busca burbujas internas, puntos de carbono negros o manchas turbias. Luego encuentra el vestigio de la compuerta, que es donde la masa fundida entró en el molde. En nuestras herramientas, la colocamos detrás del puente o en una cara de patilla oculta. Si un proveedor la deja en la cara frontal, ahorró dinero en herramientas o no pensó en la apariencia del niño.
¿Cómo puedo saber si el recubrimiento de caucho TPEE está correctamente adherido al marco?
Primero, quiero aclarar una confusión común. El "recubrimiento de goma" en una montura infantil puede significar dos cosas diferentes. Una es una capa de tacto suave rociada.
Un recubrimiento TPEE debidamente adherido pasa una prueba de cinta de rejilla sin levantarse, no muestra descamación en las puntas de las patillas ni en los puntos de flexión, se siente adherente en lugar de pegajoso y tiene un color uniforme sin agujeros de alfiler. Flexione la patilla y frote el borde; cualquier aparición de blanco, levantamiento del borde o pegajosidad significa una adhesión débil.
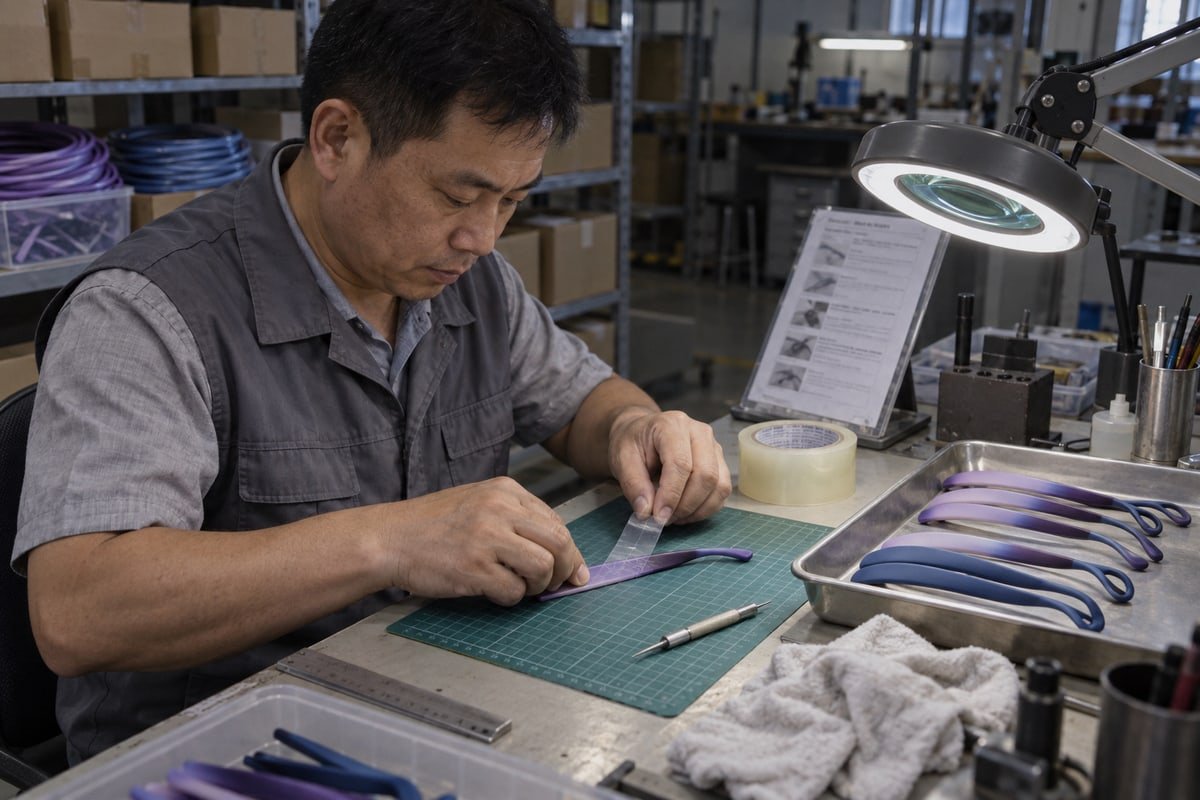
sobre una pieza de TR90. La otra es una patilla, punta de patilla o área de contacto nasal de TPEE unida al frente de TR90 a través de un proceso de sobremoldeo o moldeo por doble inyección 4 sobre una pieza TR90. El otro es una patilla TPEE, punta de patilla o área de contacto nasal unida al frente TR90 mediante un proceso de sobremoldeo o moldeo por inyección doble. TPEE belongs to the family of thermoplastic elastomers. It gives the grip and recovery that a hard polyamide cannot. Our gradient purple temples with looped ear hooks are TPEE. The matte blue temples with rubberized tips on our light-blue frame use the same approach. Both methods depend on adhesion strength between two materials, and both fail in the same visible ways.
Buyer objection: "If the TR90 is genuine, the coating does not matter"
I hear this often. I understand the logic, but I do not agree. The child never touches the resin. The child touches the coating. Grip on the ear, softness on the nose, and the feel in a parent's hand all come from the finish. A perfect TR90 front with a peeling temple still comes back as a return.
Buyer objection: "Soft-touch finishes just hide bad molding"
Some suppliers do use coating to mask flash or flow marks. That is a real risk. So I always ask for one uncoated shot alongside the finished sample. Inspect geometry and seams on the bare part first. Judge the coating second. Never let one hide the other.
Hands-on checks for coating bond and quality
| Comprobar | Cómo hacerlo | Señal de aprobado | Señal de fallido |
|---|---|---|---|
| Adherencia por rejilla | Score a small grid, press tape on, pull sharply | Grid stays intact | Squares lift with tape |
| Edge lift | Flex the temple and run a nail along the coating edge | Edge stays flush | Coating catches or curls |
| Uniformity | Rotate under a strong lamp | Even color and gloss on both sides | Pinholes, streaks, dust, pooling |
| Bloom check | Wipe the surface with a clean white cloth | Cloth stays clean | Waxy or powdery white residue |
| Tackiness | Hold in a warm, humid room for a few hours | Dry, grippy feel | Sticky or greasy feel |
Why blooming and tackiness matter more than they look
A white powdery bloom is plasticizer migrating out of low-grade elastomer. It can irritate skin and it means the material will keep degrading. Tackiness after humidity points to weak hydrolysis resistance. In warm markets like Australia or Southeast Asia, that frame will feel sticky within a season. Our temples go through humidity conditioning before we approve a new color, because a sample that feels fine in a dry office can behave very differently on a child's ear in summer.
¿Qué pruebas de calidad puedo solicitar para verificar la durabilidad y flexibilidad antes de realizar el pedido?
Every time we tune temple flexibility, we weigh comfort against control. Too stiff hurts a child's ears; too soft lets the lenses drift out of alignment.
Solicite una prueba de flexión y recuperación de la sien, prueba de adhesión de recubrimiento de corte transversal, prueba de agrietamiento por estrés ambiental con sudor simulado, prueba de pegajosidad por humedad, verificación de resistencia a caídas o impactos y una verificación de densidad de resina alrededor de 1.14–1.15 g/cm³. Solicite también MSDS, certificación libre de BPA y cumplimiento de UV de lentes según ANSI Z80.3 o ISO 12312-1.
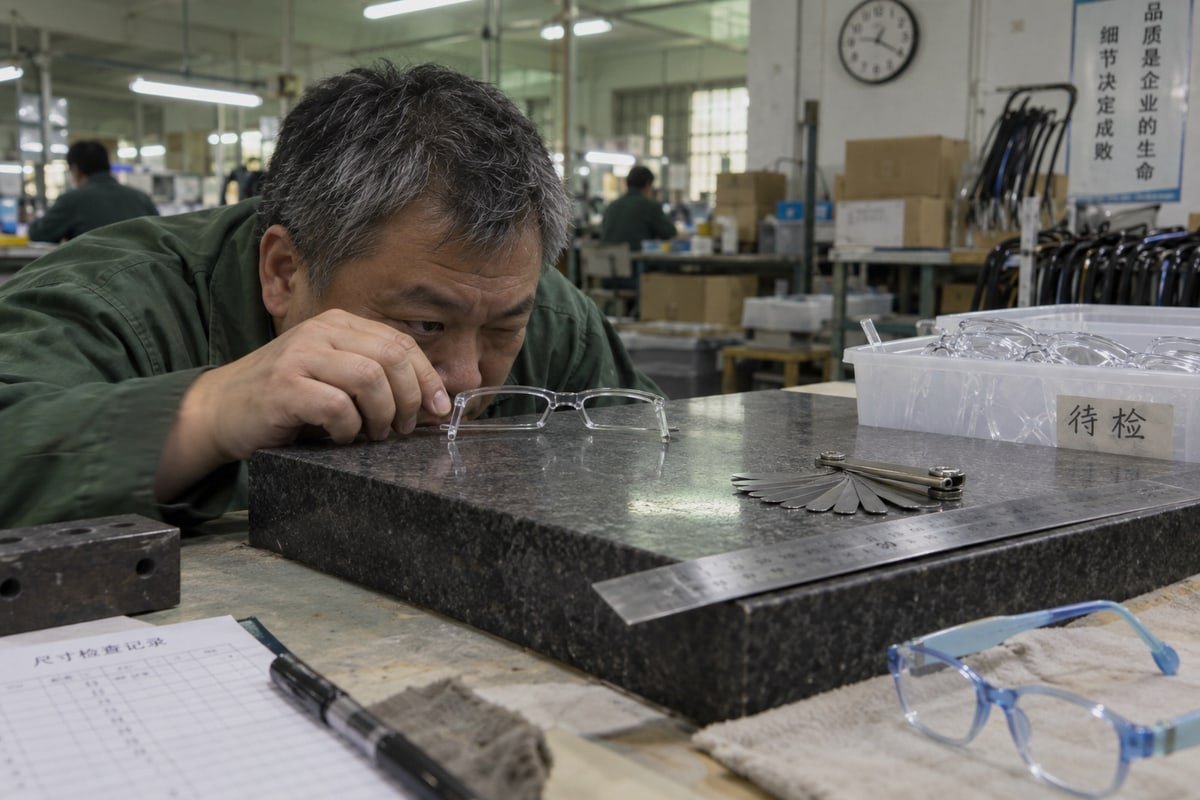
Flexibility is the headline feature of TR90 and TPEE kids frames. It is also the feature most often oversold. A very soft frame feels wonderful in a trade show booth. Then it fails to hold lens alignment on a child's face. So I look at flexibility as one part of a balanced set of tests. Here is what I ask for, and what each test actually proves.
Buyer objection: "More flexible means higher quality"
Not always. Flexibility without recovery is just softness. A frame should bend, then return to its original shape instantly, with no stress whitening at the flex points. If the temple stays slightly open, or if a pale line appears at the bend, the material or the wall thickness is wrong. For an optical frame, the front must stay stiff enough to keep the lens centers where the optician set them.
The test list I recommend for sample approval
| Prueba | Lo que prueba | What to ask the supplier for |
|---|---|---|
| Temple flex and recovery | Shape memory and stress whitening | Photos or video of temples bent to limit and released |
| Adherencia por rejilla | Coating bond strength | Grid photo after tape pull |
| Environmental stress cracking | Resistance to sweat and skin oils | Flexed sample exposed to simulated sweat, then checked for crazing |
| Humidity tackiness | Hydrolysis resistance of the soft-touch layer | Sample after warm humid conditioning |
| Drop or impact resistance | Frame survives real handling | Drop check on assembled frame with demo lenses |
| Resin density | Material authenticity | Reported value near 1.14–1.15 g/cm³ for genuine TR90 |
| Ciclo de bisagra | Hinge stays aligned after repeated use | Open-close count and alignment check |
Documents that belong with the tests
Test photos tell you how a sample behaved. Documents tell you what the sample is made of. I ask for an MSDS for both the TR90 and the TPEE. I ask for BPA-free certification and any biocompatibility or harmful-substance reports the supplier can supply. For lenses, Claridad óptica e impacto para gafas sin graduación 5 or ISO 12312-1 cover UV and optical clarity. Our own UV400 and polarized lens options go through this route, and we share the paperwork with buyers up front rather than on request.
A simple approval sequence
- Inspect the bare molded part for geometry and seams.
- Inspect the finished, coated part for adhesion and uniformity.
- Run flex, hinge, and drop checks on three units, not one.
- Condition one unit in humidity and one in simulated sweat.
- Match the documents to the actual resin used in the sample.
- Sign off only when all three units match each other.
Three units matter. One unit tells you what the supplier can do at their best. Three units start to tell you what they do on a normal day.
¿Cómo elijo un fabricante con control de calidad confiable de moldeo por inyección y recubrimiento?
Fifteen years of eyewear work taught our team one hard lesson: a perfect sample means nothing if bulk production drifts. Consistency is built before the first shot, not after.
Elija un fabricante que opere sus propios moldes y máquinas de inyección, controle el secado de la resina, inspeccione en proceso en lugar de solo en el control de calidad final, y pueda mostrar registros de pruebas de moldes, verificaciones de adhesión y muestras de comparación de lotes. Prefiera fábricas reales con bibliotecas de estilos existentes, materiales documentados y soporte completo OEM/ODM.

Injection molding and rubber coating quality in TR90 and TPEE kids optical frames is not decided at final inspection. By then, the frames already exist. It is decided at mold trial, at the resin dryer, and at the first color run of a new coating. So when I evaluate a partner, or when buyers evaluate us, the useful questions are about process, not about promises.
Buyer objection: "Coatings just add another way to fail"
That is a fair concern. A coating does add a bond line, and every bond line can fail. But the answer is process control, not avoiding the coating. Surface prep, matched materials, and a stable overmolding process turn that risk into a routine step. A factory that cannot explain how it controls adhesion should not be adding soft-touch finishes to children's frames at all.
Preguntas que vale la pena hacer a cualquier proveedor
- Do you own the molds and run the injection machines in your own workshop?
- How do you dry TR90 before injection, and how do you check moisture?
- Where is the gate placed on this style, and why?
- Do you inspect during the run or only at the end?
- Can you show me three units from different points in the same batch?
- What surface prep happens before the soft-touch layer or the TPEE overmold?
- Which documents ship with the order by default?
Factory signals versus red flags
| Good signal | Señal verde |
|---|---|
| Workshop with organized stations and clear process flow | Vague answers about where molding happens |
| Mold trial records and first-shot samples kept on file | Only glossy finished samples offered |
| Uncoated shot available on request | Refusal to show bare parts |
| Same-batch comparison units provided freely | One "golden sample" only |
| MSDS and material documents shared without prompting | Documents promised "later" |
Why a style library changes your risk
Here I will speak directly about how we work in Taizhou. Our workshop runs about 120 workers under 5S management, and we mold and finish in-house rather than trading. We keep roughly 800 existing styles, in TR90, TPEE, and TR90 fronts with TPEE temples. That library matters for quality, not only for speed. Every existing mold has already been trialed, corrected, and run in bulk. A new brand can launch on proven tooling, test the market, and avoid the defects that come with a fresh, untested mold. When a buyer wants custom colors, logos, lenses, or packaging, we build those on top of a mold we already trust. We ship to buyers in more than twenty countries, and the ones who stay with us are the ones who checked our process first and our price second.
Conclusión
Material names sell frames; molding and coating quality keep children wearing them. Inspect the seams, test the bond, request the documents, and choose a partner who controls both.
¿Interesado en obtener los productos mencionados en este artículo? Ver detalles y solicitar un presupuesto aquí:
Notas al pie
1. Scientific explanation of dimensional stability and its importance in polymer engineering and molding. ↩︎
2. Authoritative technical overview of the manufacturing process and common defects. ↩︎
3. Engineering definition and principles of process control in manufacturing and quality management. ↩︎
4. Technical overview of soft-touch coating properties and application methods in industrial manufacturing. ↩︎
5. Official American National Standards Institute portal for eyewear safety and performance standards. ↩︎
Más artículos que te podrían gustar
28 de octubre de 2026
¿Qué normas deben cumplir las monturas ópticas TR90 para niños: GB/T 14214 vs ISO 12870?
27 de octubre de 2026
¿Cómo deben los minoristas almacenar monturas ópticas infantiles TR90 por tendencias de edad y género?
26 de octubre de 2026
¿Qué priorizan los padres en las monturas ópticas TR90 para niños?
¿Buscas un socio confiable en gafas para niños?
Explore más de 800 estilos listos y soporte OEM/ODM completo adaptado a su marca.
Ponte en contacto English
 Español de México
 Deutsch
 Français
 日本語
 العربية
 Português do Brasil