Como Verificar se a Colagem de Óculos de Sol Infantis TR90 e TPEE é Segura e Não Descasca?
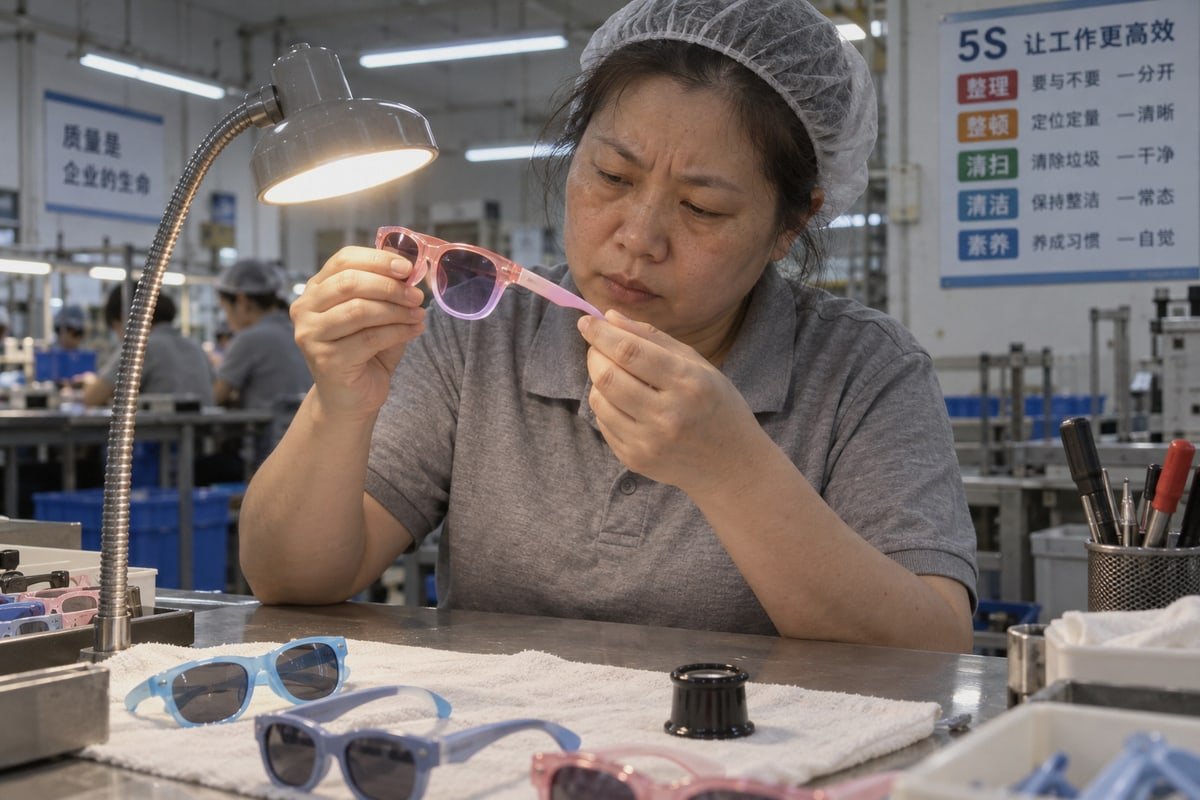
Uma costura descascando na colagem de óculos de sol infantis TR90 e TPEE transforma um pedido em massa em devoluções. Vimos isso no início em nossa linha de Taizhou e mudamos a forma como construímos as juntas.
Verifique a colagem de óculos de sol infantis TR90 e TPEE com uma inspeção leve para bolhas e lacunas, uma picada de unha ao longo da costura, uma torção de 180 graus e uma fricção com suor ou álcool. Em seguida, confirme se a fábrica usa substratos tratados com plasma, moldagem por injeção dupla e teste de adesão por grade cruzada antes de aprovar a produção.
Abaixo, detalho cada verificação na ordem em que a usamos. Primeiro os testes rápidos visuais e manuais. Depois os testes de estresse. Depois os padrões e os métodos de fabricação 1 que tornam o descascamento improvável em primeiro lugar.
Que verificações visuais e físicas posso fazer para detetar uma ligação fraca antes de aprovar uma encomenda em massa?
Na última temporada, nossa líder de CQ retirou uma amostra da linha, passou a unha ao longo da costura da haste e pegou uma borda levantada que nossa inspeção visual havia perdido.
Inspecione a costura sob uma luz forte em busca de microbolhas, prateamento ou lacunas. Passe uma unha ao longo da transição TR90-para-TPEE para sentir se há descolamento. Confirme se as lentes estão totalmente encaixadas no canal e, em seguida, flexione suavemente as hastes e as plaquetas. Rejeite qualquer amostra com adesivo exposto ou acabamento irregular.
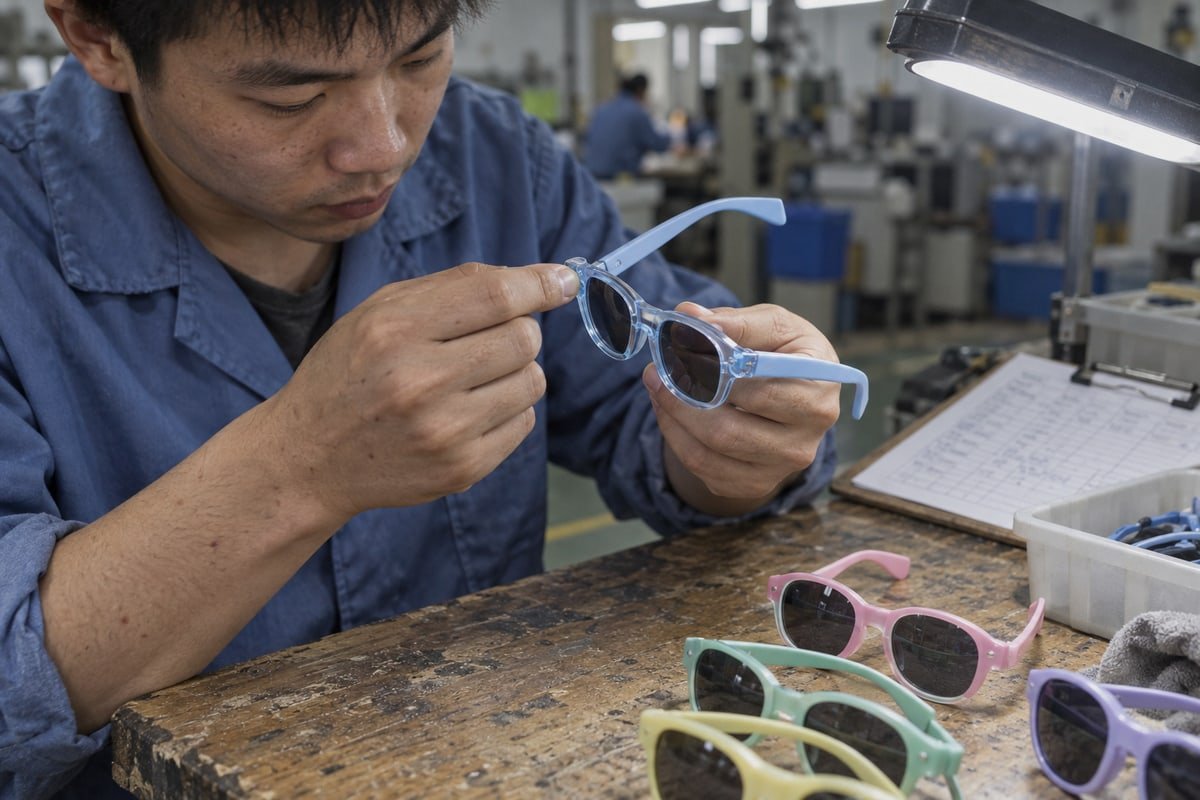
Você não precisa de um laboratório para a primeira verificação. Você precisa de uma lâmpada forte, suas mãos e cerca de dez minutos por amostra. Recomendo fazer isso em pelo menos três amostras do lote de pré-produção, não apenas na amostra dourada que a fábrica envia primeiro.
Comece com a luz
Segure a armação sob uma luz de alta intensidade e incline-a lentamente. Frontais translúcidos, como os estilos gradiente de coral para lavanda e azul céu transparente que produzimos, facilitam isso. Bolsas de ar internas aparecem como pequenos pontos ou uma névoa leitosa. Uma linha fina e prateada na interface onde o TPEE macio encontra o TR90 rígido é chamada de prateamento. Significa que os dois materiais não se fundiram completamente. Procure também por lacunas irregulares ao longo da costura. Uma boa junta parece uma superfície contínua, mesmo onde uma frente brilhante encontra uma haste fosca.
Em seguida, use suas mãos
Em seguida, vem o teste de picada de unha. Passe uma unha ao longo de cada linha de transição. Preste muita atenção às pontas das hastes, bordas das plaquetas nasais e qualquer sobreposição decorativa. Se sua unha prender, esse é um ponto inicial de levantamento. Ele crescerá a cada dobra. Em seguida, flexione as hastes para fora e torça suavemente a frente. Uma armação saudável volta ao normal. Uma fraca esbranquiçada ou abre na linha de colagem.
O que procurar e o que significa
| Sinal que você vê | Causa provável | Decisão |
|---|---|---|
| Microbolhas dentro da costura | Ar preso durante o processo de sobremoldagem | Rejeitar amostra, solicitar revisão do processo |
| Linha prateada na interface | Preparação inadequada da superfície, sem fusão real | Rejeitar, solicitar teste de força de adesão |
| Excesso de cola ou adesivo exposto | Acabamento colado em vez de junta moldada | Rejeitar para uso infantil |
| Unha prende na ponta da haste | Delaminação precoce do material | Rejeitar lote |
| Borda da lente fica acima do canal | Retenção solta da lente | Devolver para recolocação |
| Costura lisa e nivelada, retorna ao normal | Colagem sólida | Prosseguir para os testes de estresse |
Mais um ponto. Verifique a qualidade do acabamento ao redor da junta. Desalinhamento, rebarbas ou uma linha de cor irregular entre a frente e a haste geralmente sinalizam um molde apressado ou mau controle do processo. Essas mesmas condições produzem colagens fracas.
Como posso testar se a união de TR90 e TPEE resistirá ao desgaste diário de crianças ativas?
Um gerente de compras da Austrália me fez uma pergunta justa uma vez: nossos armações TR90 com hastes TPEE aguentariam um verão em uma mochila escolar? Testamos juntos.
Teste de união TR90 e TPEE com torção repetida de 180 graus, uma dobra de 90 graus que deve retornar à posição original, choque térmico entre calor e congelamento, uma fricção com álcool isopropílico 70% na junta e envelhecimento UV acelerado. Descascamento, esbranquiçamento ou rachaduras na linha de união significam que a armação falha.
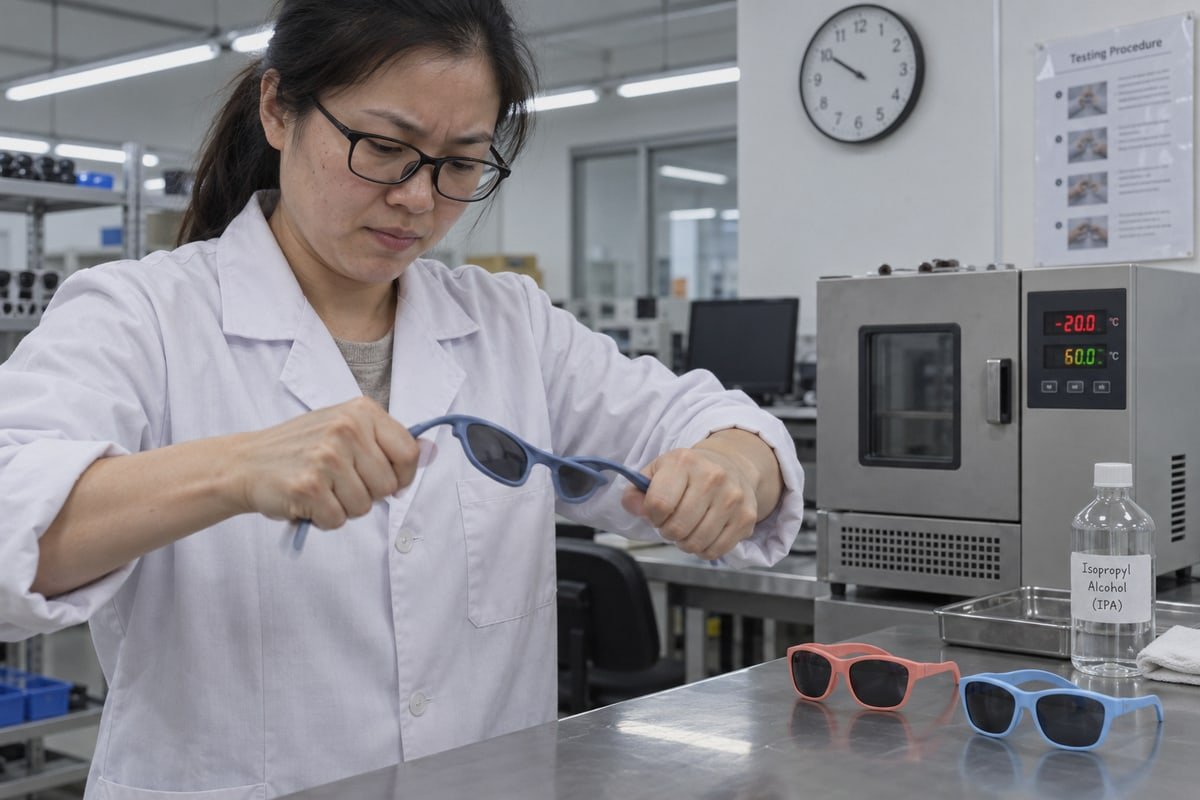
Crianças não tratam óculos de sol com gentileza. Elas mastigam as pontas das hastes. Elas sentam nas armações. Elas as deixam no painel quente de um carro, depois as jogam em uma piscina fria. Cada um desses eventos estressa a colagem de uma maneira diferente. Portanto, testamos cada estresse separadamente, depois em sequência.
Os cinco testes que realizamos em ordem
- Torção. Segure as duas hastes e torça a armação em 180 graus. Solte. Repita muitas vezes. Inspecione a costura após cada conjunto. Cisalhamento ou levantamento na interface falha a amostra.
- Dobra. Dobre uma haste para trás a 90 graus contra a frente. Ela deve voltar ao normal sem esbranquiçamento ou rachaduras. Esta é uma reclamação comum de produto e os compradores devem solicitá-la por escrito.
- Choque térmico. Ciclo da armação entre calor extremo e congelamento. TR90 e TPEE expandem em taxas diferentes. Uma costura mal fundida se abre quando os dois materiais se movem um contra o outro. É aqui que a estabilidade térmica é mais importante.
- Fricção química. Limpe a costura com álcool isopropílico 70%. Suor, protetor solar e lenços de limpeza atacam uma interface fraca. A costura não deve apresentar amolecimento ou levantamento.
- Envelhecimento UV. Coloque as amostras em uma câmara UV acelerada que simula aproximadamente 12 meses de sol. Ultraviolet light 2 degrades the chemical bridge between polymer layers and causes delayed peeling that never shows at sampling.
What passing looks like
| Teste | Condição de aprovação | Fail signal |
|---|---|---|
| 180-degree torsion, repeated | Seam flush, no shear | Lift or visible shear line |
| 90-degree bend | Full spring-back | Whitening, crack, open bond |
| Thermal shock cycles | No gap at interface | Seam opens or lifts |
| 70% IPA rub | No softening, no lift | Tacky edge, dissolved interface |
| UV aging, 168 hours | Color shift ΔE below 2, seam intact | Fading plus lifted edge |
A durabilidade flexível da armação is not one property. It is the sum of these results. I tell buyers to run the sequence on three samples and keep one untested sample as a reference for comparison.
Quais padrões de controle de qualidade devo solicitar ao meu fabricante para seguir para uma ligação segura de materiais?
Every added test step costs us time on the line, yet skipping one costs a buyer their reputation. We weigh that trade-off on every new style.
Solicite testes de estrutura ISO 12870, produção ISO 9001, um teste de adesão por retículo ASTM D3359 em áreas coladas, solidez da cor UV com ΔE abaixo de 2 após 168 horas, rastreabilidade de lote, declarações de material livre de BPA e uma garantia escrita contra defeitos. Solicite relatórios de teste, não garantias verbais.
Many buyers ask about the material name first. That is the wrong starting point. A frame labeled TR90 or TPEE can still delaminate if the join was made badly. The material tells you about flexibility. The QC system tells you whether the bond will last. So I push buyers to ask for documents, not adjectives.
The standards that actually cover the bond
| Standard or check | O que cobre | Why it matters for bonding |
|---|---|---|
| ISO 12870 | General requirements for spectacle frames, including durability | Confirms the whole frame survives repeated stress, not just the polymer |
| ISO 9001 | Production quality management | Shows processes are documented and repeatable across batches |
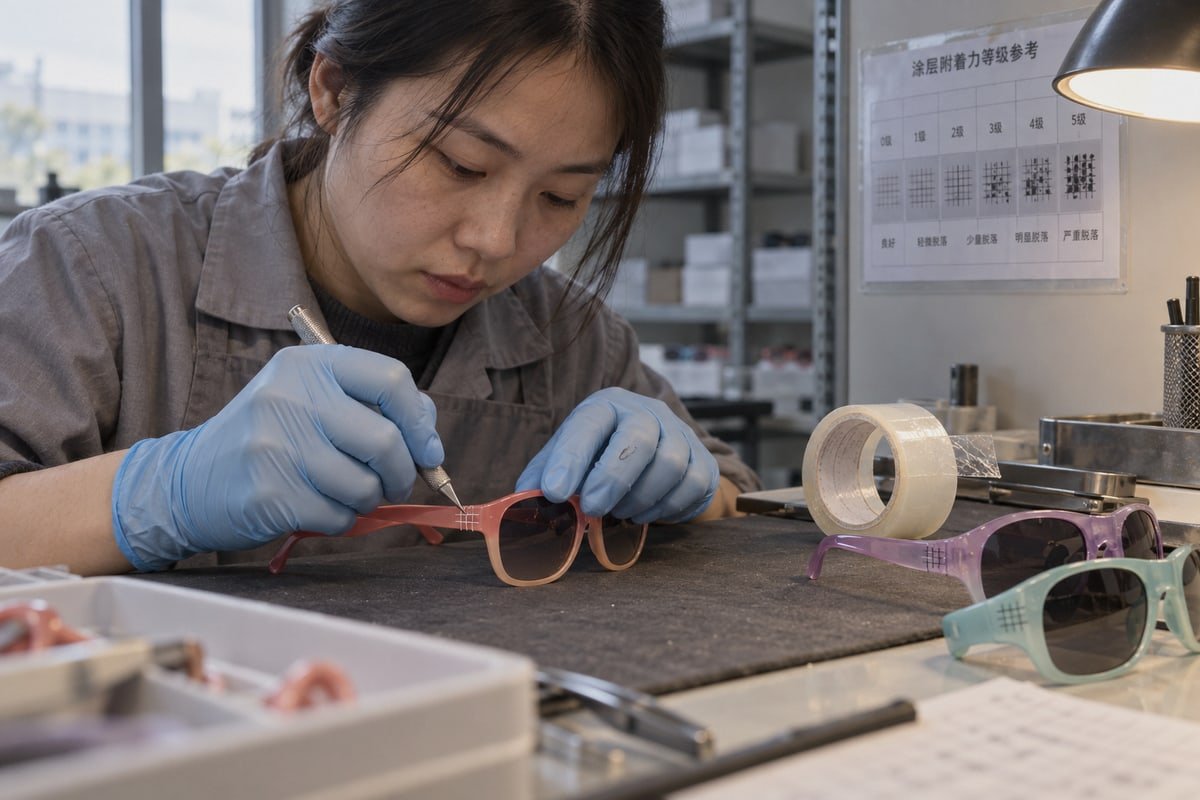
| ASTM D3359 cross-hatch adhesion test 3 | Quantifies adhesion between layers | A cut grid and tape pull shows whether any material flakes off |
| UV aging, 168 hours, ΔE below 2 | Colorfastness after sun exposure | Proves the surface and interface resist UV breakdown |
| Rastreabilidade de lote | Links each frame to material lot and mold run | Lets you isolate a bad lot instead of scrapping an order |
| Normas de resistência ao impacto | Lens and frame behavior under impact | Confirms lens retention holds under a knock |
| Materiais de óculos sem BPA | Material safety declaration | Required by most children's brands and parents |
The cross-hatch adhesion test deserves a closer look. The technician scores a small grid into the bonded surface, applies tape, and pulls it off. Then they rate how much material lifted. It is simple, cheap, and hard to argue with. Ask for it on a sample area at the TR90-to-TPEE junction, not on a flat panel.
The buyer objections I hear most
Some buyers say TPEE is safest because it bends easily. Others say TR90 is better because it holds shape. Both are partly right. But neither point answers the peeling question. The failure point is the joint, not the base polymer. A real factory with 5S workshop management and consistent process records will produce a stable bond in either material. A trading company passing your order to an unknown molder will not. That is why I put QC documents ahead of material claims in every quotation we send.
Quais técnicas de fabricação devo procurar para garantir que TR90 e TPEE não descasquem com o tempo?
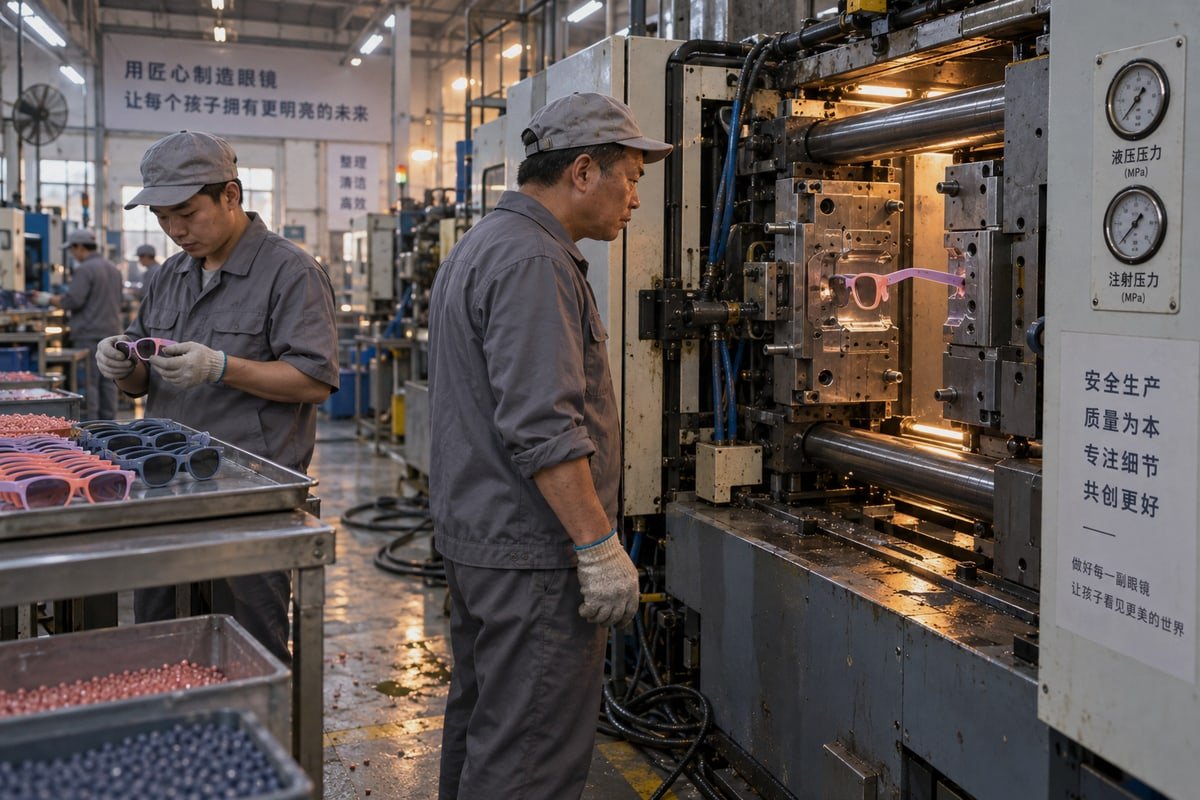
Our engineers learned the hard way that a rough, untreated TR90 surface never truly fuses with TPEE. Texture alone looked fine at sampling and peeled months later.
Procure por moldagem por injeção dupla ou um processo controlado de sobremoldagem, tratamento com plasma ou corona no substrato TR90 para uma tensão superficial acima de 38 mN/m, estabilidade térmica correspondente entre os materiais e inspeção ultrassônica para juntas frias. Acabamento decorativo colado e intertravamento mecânico sozinhos não resistirão.
Before comparing techniques, it helps to see how the two materials fit different children.
| Fator | TPEE | TR90 |
|---|---|---|
| Toque | Soft, rubber-like, highly flexible | Lightweight, sturdy, more structured |
| Faixa etária típica | 0–5 anos | 6 years and up |
| Typical weight target | Very light, chew-tolerant | 12–15 g for kids' designs |
| Resistência | Bends without feeling sharp | Holds shape during sports |
| Where peeling risk sits | Any glued overlay | Front-to-temple join, decorative trim |
Notice the last row. Neither material peels on its own. The bond between them, or between the frame and any add-on part, is where trouble starts.
Joining methods, ranked by reliability
Duas resinas injetadas em um molde em sequência is the method we prefer for TR90 frames with TPEE temples. The rigid TR90 part is molded first. Then the soft TPEE is shot directly onto it inside the same tool while the surface is still receptive. This uses the propriedades de elastômero termoplástico 4 of TPEE to form a molecular bond, not just a mechanical grip.
A controlled overmolding process is similar but done in two tools. It works well when surface prep is right. It fails when the TR90 part cools, picks up dust, or has low surface energy before the second shot.
Glued assembly is the weakest option. Adhesive can work for adult acetate frames. On a kids' frame that gets twisted daily, it is the first thing to go.
Surface preparation is the hidden step
TR90 has a low-energy surface. TPEE will not fuse to it reliably unless that surface is activated. Ask the factory whether they measure the dyne level of the TR90 part before the second shot. The threshold to look for is above 38 mN/m. Ask whether they use atmospheric plasma 5 or corona treatment to reach it. Mechanical interlocking, like undercuts and texture, helps. But it is not enough on its own for high-flex kids' eyewear.
Catching what the eye cannot see
Even a good process can produce a cold join, where the second shot did not fully melt into the first. These are invisible from outside. Ultrasonic non-destructive testing finds internal air gaps and cold joins without cutting the frame. It is worth requesting on the first production batch of any new mold. With around 800 existing styles already in production, we run this on established tools too, because material lots change.
Conclusão
Peeling bonds kill kids' eyewear brands quietly. Check seams, stress the frame, demand test reports, and choose a partner who fuses TR90 and TPEE properly. Then approve your order.
Interessado em adquirir os produtos mencionados neste artigo? Veja detalhes e solicite um orçamento aqui:
Notas de rodapé
1. ISO 9001 defines the international standards for consistent manufacturing and quality control methods. ↩︎
2. NASA resource explaining the properties and degradative effects of UV radiation on materials. ↩︎
3. ASTM D3359 is the industry standard for testing the adhesion of coatings and bonded layers. ↩︎
4. Technical background on TPEE materials and their unique bonding characteristics in manufacturing. ↩︎
5. Scientific overview of plasma activation used to increase surface energy for better polymer adhesion. ↩︎
Mais Artigos que Você Pode Gostar
28 de setembro de 2026
Óculos de Sol Infantis TR90 e TPEE Podem Usar Materiais Reciclados ou de Base Biológica?
28 de setembro de 2026
Óculos de Sol Infantis TR90 e TPEE São Recicláveis? Dicas de Descarte Explicadas?
28 de setembro de 2026
Como Evitar Deformação e Arranhões ao Enviar Óculos de Sol Infantis TR90 e TPEE?
Procurando um Parceiro Confiável em Óculos Infantis?
Explore mais de 800 estilos prontos e suporte completo OEM/ODM adaptado à sua marca.
Entre em Contato English
 Español de México
 Deutsch
 Français
 日本語
 العربية
 Português do Brasil