Comment vérifier que le collage des lunettes de soleil pour enfants en TR90 et TPEE est sûr et ne s'écaillera pas ?
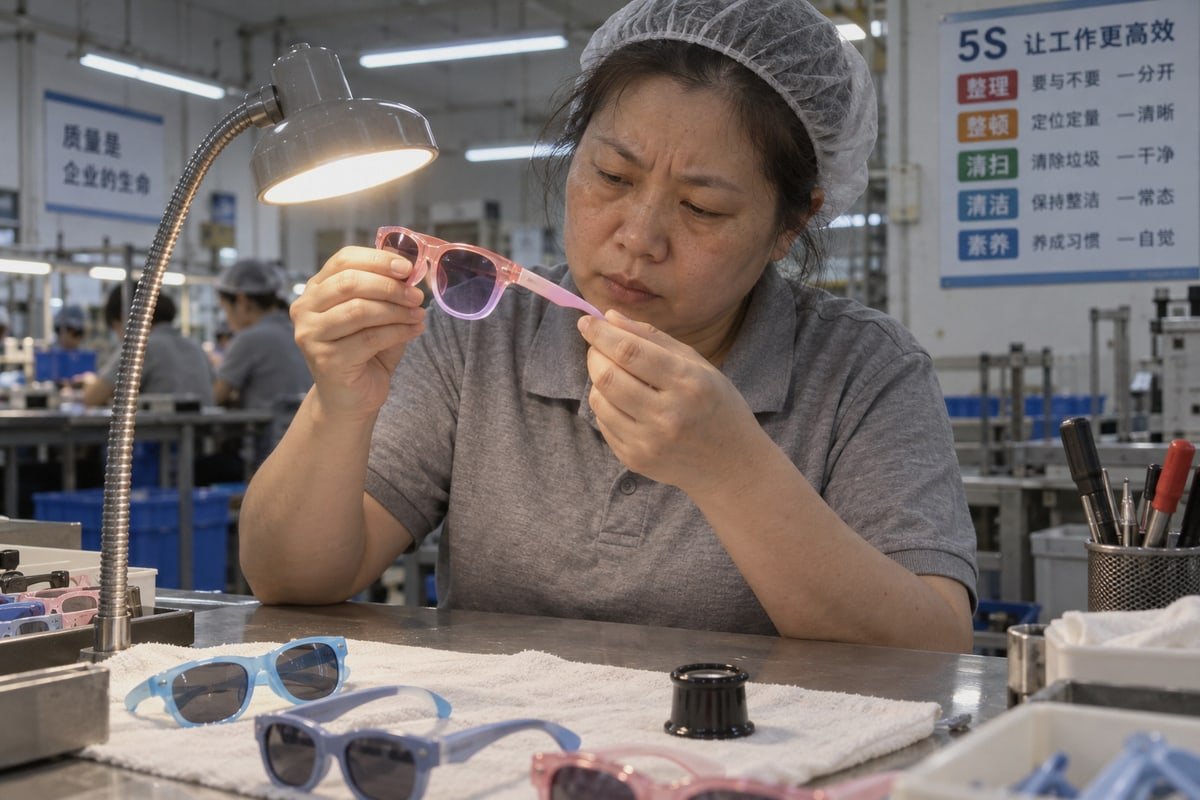
Une couture qui s'écaille sur le collage des lunettes de soleil pour enfants en TR90 et TPEE transforme une commande en gros en retours. Nous l'avons vu tôt sur notre ligne de Taizhou et avons changé la façon dont nous construisons les joints.
Vérifiez le collage des lunettes de soleil pour enfants en TR90 et TPEE avec une inspection légère pour les bulles et les espaces, un coup d'ongle le long de la couture, une torsion à 180 degrés et un frottement à la sueur ou à l'alcool. Confirmez ensuite que l'usine utilise des substrats traités au plasma, un moulage par double injection et des tests d'adhérence en quadrillage avant d'approuver la production.
Ci-dessous, je détaille chaque vérification dans l'ordre où nous l'utilisons. D'abord les tests rapides visuels et manuels. Ensuite les tests de contrainte. Ensuite les normes et les techniques de fabrication 1 qui rendent l'écaillage peu probable en premier lieu.
Quelles vérifications visuelles et physiques puis-je effectuer pour détecter un collage faible avant d'approuver une commande en gros ?
La saison dernière, notre responsable du contrôle qualité a prélevé un échantillon sur la ligne, a passé son ongle le long de la couture de la branche, et a détecté un bord soulevé que notre inspection visuelle avait manqué.
Inspectez le joint sous une lumière vive à la recherche de micro-bulles, de givrage ou d'espaces. Passez un ongle le long de la transition TR90-TPEE pour sentir s'il y a un décollement. Confirmez que les verres sont bien en place dans le canal, puis fléchissez doucement les branches et les plaquettes de nez. Rejetez tout échantillon présentant de l'adhésif exposé ou une finition inégale.
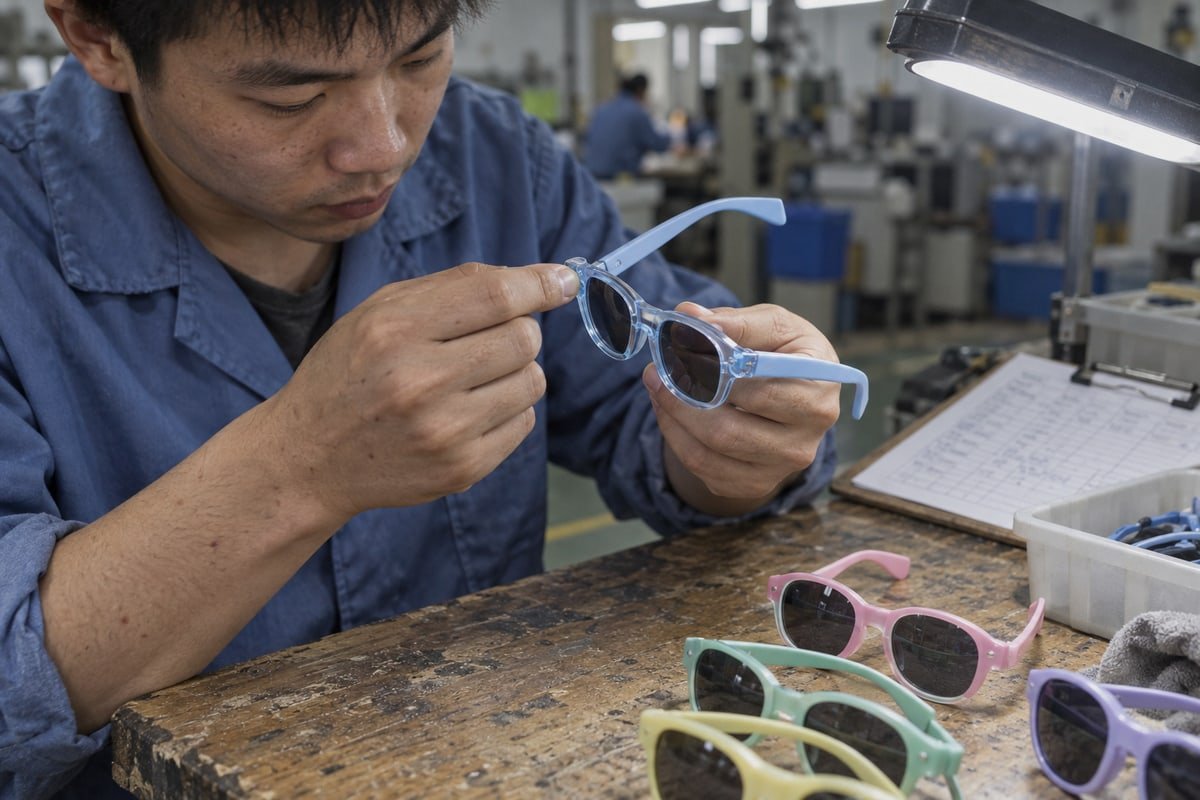
Vous n'avez pas besoin d'un laboratoire pour la première vérification. Vous avez besoin d'une lampe puissante, de vos mains et d'environ dix minutes par échantillon. Je recommande de le faire sur au moins trois échantillons du tirage de pré-production, pas seulement sur l'échantillon doré que l'usine envoie en premier.
Commencez par la lumière
Tenez la monture sous une lumière intense et inclinez-la lentement. Les façades translucides, comme les styles dégradés corail-lavande et bleu ciel transparent que nous fabriquons, facilitent cela. Les poches d'air internes apparaissent comme de minuscules points ou une brume laiteuse. Une fine ligne argentée à l'interface où le TPEE souple rencontre le TR90 rigide est appelée argenture. Cela signifie que les deux matériaux n'ont pas complètement fusionné. Recherchez également des espaces inégaux le long de la couture. Un bon joint ressemble à une surface continue, même là où une façade brillante rencontre une branche mate.
Ensuite, utilisez vos mains
Vient ensuite le test du coup d'ongle. Faites glisser un ongle le long de chaque ligne de transition. Portez une attention particulière aux extrémités des branches, aux bords des plaquettes nasales et à tout revêtement décoratif. Si votre ongle accroche, c'est un point de levage initial. Il grandira à chaque flexion. Ensuite, fléchissez les branches vers l'extérieur et tournez doucement la façade. Une monture saine reprend sa forme. Une monture faible blanchit ou s'ouvre à la ligne de collage.
Ce qu'il faut rechercher et ce que cela signifie
| Signe que vous voyez | Cause probable | Décision |
|---|---|---|
| Micro-bulles à l'intérieur de la couture | Air piégé pendant le processus de surmoulage | Rejeter l'échantillon, demander une révision du processus |
| Ligne argentée à l'interface | Mauvaise préparation de surface, pas de vraie fusion | Rejeter, demander un test de force d'adhérence |
| Débordement de colle ou adhésif exposé | Garniture collée au lieu d'un joint moulé | Rejeter pour l'utilisation par les enfants |
| L'ongle accroche à l'extrémité de la branche | Délaminage précoce du matériau | Rejeter le lot |
| Le bord de la lentille se trouve au-dessus du canal | Rétention lâche de la lentille | Retourner pour réajustement |
| Couture lisse et affleurante, reprend sa forme | Collage solide | Procéder aux tests de contrainte |
Encore un point. Vérifiez la qualité de la finition autour du joint. Un mauvais alignement, des bavures ou une ligne de couleur inégale entre la façade et la branche signalent généralement un moule précipité ou un mauvais contrôle du processus. Ces mêmes conditions produisent des liaisons faibles.
Comment tester si l'assemblage TR90 et TPEE résistera à l'usure quotidienne des enfants actifs ?
Un responsable des achats d'Australie m'a un jour posé une question légitime : nos montures en TR90 avec branches en TPEE pourraient-elles survivre à un été dans un sac d'école ? Nous l'avons testé ensemble.
Tester le collage du TR90 et du TPEE avec une torsion répétée à 180 degrés, une flexion à 90 degrés qui doit revenir à sa position initiale, un choc thermique entre le chaud et le froid, un frottement d'alcool isopropylique à 70% sur la couture et un vieillissement accéléré aux UV. Le décollement, le blanchiment ou la fissuration de la ligne de collage signifie que le cadre échoue.
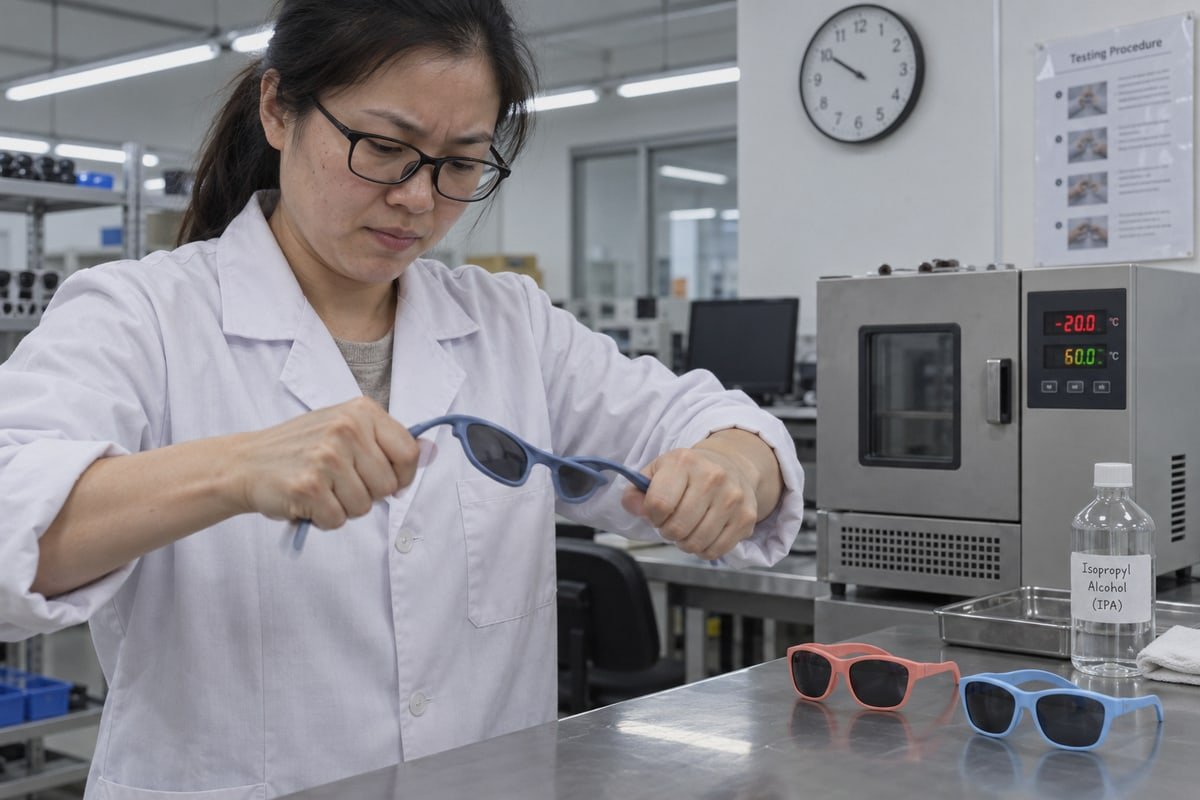
Les enfants ne traitent pas les lunettes de soleil avec douceur. Ils mâchouillent les extrémités des branches. Ils s'assoient sur les montures. Ils les laissent sur le tableau de bord d'une voiture chaude, puis les jettent dans une piscine froide. Chacun de ces événements sollicite la liaison d'une manière différente. Nous testons donc chaque contrainte séparément, puis en séquence.
Les cinq tests que nous effectuons dans l'ordre
- Torsion. Tenez les deux branches et tordez la monture à 180 degrés. Relâchez. Répétez plusieurs fois. Inspectez la couture après chaque série. Le cisaillement ou le levage à l'interface fait échouer l'échantillon.
- Flexion. Repliez une branche à 90 degrés contre la façade. Elle doit reprendre sa forme sans blanchiment ni fissuration. C'est une réclamation produit courante et les acheteurs devraient l'exiger par écrit.
- Choc thermique. Faites cycler la monture entre une chaleur extrême et le gel. Le TR90 et le TPEE se dilatent à des vitesses différentes. Une couture mal fusionnée s'ouvre lorsque les deux matériaux bougent l'un contre l'autre. C'est là que la stabilité thermique est la plus importante.
- Ruban chimique. Essuyez le joint avec de l'alcool isopropylique 70%. La sueur, la crème solaire et les lingettes nettoyantes attaquent toutes une interface faible. Le joint ne doit présenter aucun ramollissement ni décollement.
- Vieillissement UV. Placez les échantillons dans une chambre UV accélérée qui simule environ 12 mois de soleil. Lumière ultraviolette 2 dégrade le pont chimique entre les couches de polymère et provoque un décollement retardé qui n'apparaît jamais lors de l'échantillonnage.
Ce à quoi ressemble la réussite
| Test | Condition de réussite | Signal d'échec |
|---|---|---|
| Torsion à 180 degrés, répétée | Joint à plat, pas de cisaillement | Décollement ou ligne de cisaillement visible |
| Pliage à 90 degrés | Retour élastique complet | Blanchiment, fissure, liaison ouverte |
| Cycles de choc thermique | Pas d'espace à l'interface | Le joint s'ouvre ou se décolle |
| Rub IPA 70% | Pas de ramollissement, pas de décollement | Bord collant, interface dissoute |
| Vieillissement UV, 168 heures | Décalage de couleur ΔE inférieur à 2, joint intact | Décoloration plus bord décollé |
La durabilité des montures flexibles n'est pas une propriété. C'est la somme de ces résultats. Je dis aux acheteurs d'exécuter la séquence sur trois échantillons et de conserver un échantillon non testé comme référence pour comparaison.
Quelles normes de contrôle qualité devrais-je demander à mon fabricant de suivre pour une liaison sécurisée des matériaux ?
Chaque étape de test supplémentaire nous coûte du temps sur la chaîne, pourtant en sauter une coûte à un acheteur sa réputation. Nous pesons ce compromis sur chaque nouveau style.
Demandez des tests de cadre ISO 12870, une production ISO 9001, un test d'adhérence par quadrillage ASTM D3359 sur les zones collées, une solidité des couleurs aux UV avec un ΔE inférieur à 2 après 168 heures, la traçabilité des lots, des déclarations de matériaux sans BPA et une garantie écrite contre les défauts. Demandez des rapports de test, pas des assurances verbales.
De nombreux acheteurs demandent d'abord le nom du matériau. C'est le mauvais point de départ. Une monture étiquetée TR90 ou TPEE peut toujours se délaminer si l'assemblage a été mal réalisé. Le matériau vous renseigne sur la flexibilité. Le système de contrôle qualité vous indique si la liaison durera. Je pousse donc les acheteurs à demander des documents, pas des adjectifs.
Les normes qui couvrent réellement la liaison
| Norme ou vérification | Ce qu'elle couvre | Pourquoi c'est important pour le collage |
|---|---|---|
| ISO 12870 | Exigences générales pour les montures de lunettes, y compris la durabilité | Confirme que la monture entière survit à des contraintes répétées, pas seulement le polymère |
| ISO 9001 | Gestion de la qualité de la production | Montre que les processus sont documentés et reproductibles entre les lots |
| ASTM D3359 test d'adhérence par quadrillage 3 | Quantifie l'adhérence entre les couches | Une grille coupée et un ruban adhésif montrent si du matériau se détache |
| Vieillissement UV, 168 heures, ΔE inférieur à 2 | Solidité des couleurs après exposition au soleil | Prouve que la surface et l'interface résistent à la dégradation par UV |
| Traçabilité des lots | Lie chaque monture au lot de matériau et au tirage du moule | Permet d'isoler un mauvais lot au lieu de mettre au rebut une commande |
| normes de résistance aux chocs | Comportement de la lentille et de la monture sous impact | Confirme que la rétention de la lentille est maintenue sous un choc |
| Matériaux pour lunettes sans BPA | Déclaration de sécurité des matériaux | Exigé par la plupart des marques pour enfants et les parents |
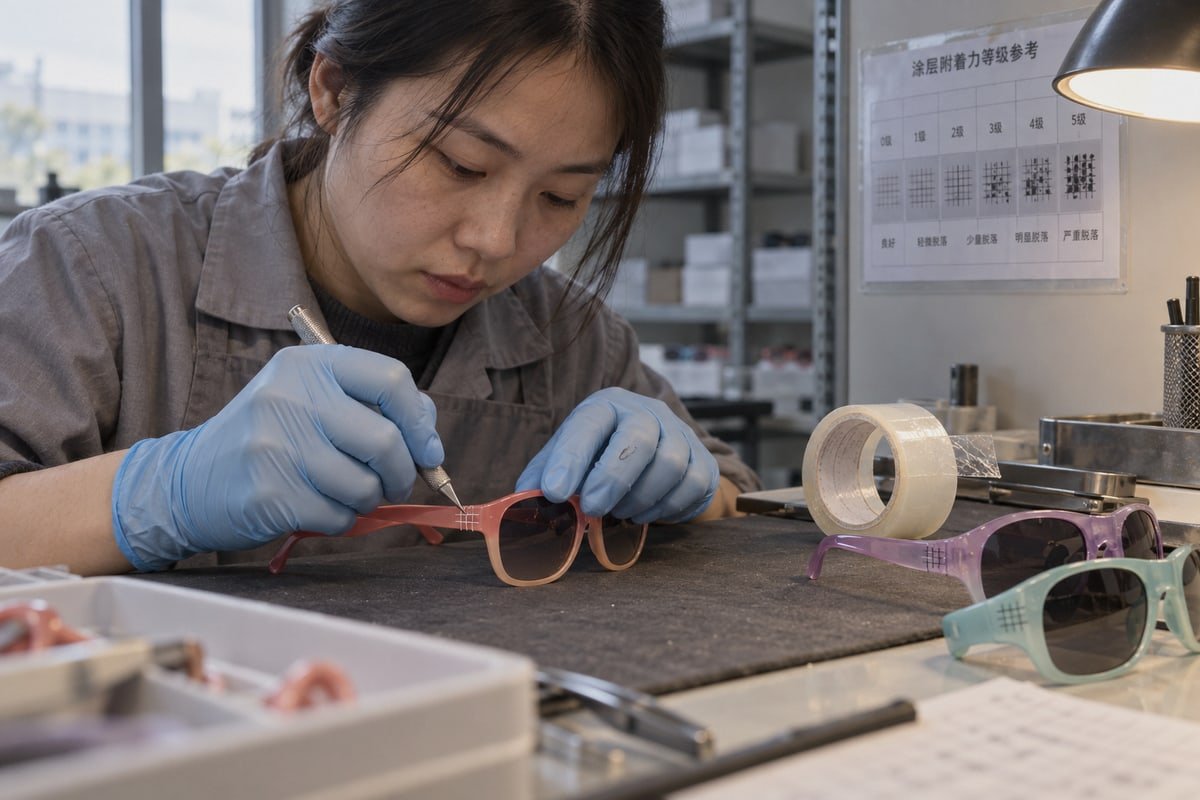
Le test d'adhérence par quadrillage mérite un examen plus approfondi. Le technicien entaille une petite grille dans la surface collée, applique du ruban adhésif et le retire. Ensuite, il évalue la quantité de matériau décollée. C'est simple, peu coûteux et difficile à contester. Demandez-le sur une zone d'échantillon à la jonction TR90-TPEE, pas sur un panneau plat.
Les objections des acheteurs que j'entends le plus
Certains acheteurs disent que le TPEE est le plus sûr car il se plie facilement. D'autres disent que le TR90 est meilleur car il conserve sa forme. Les deux ont partiellement raison. Mais aucun de ces points ne répond à la question du décollement. Le point de défaillance est l'assemblage, pas le polymère de base. Une vraie usine avec une gestion d'atelier 5S et des enregistrements de processus cohérents produira une liaison stable dans l'un ou l'autre matériau. Une société commerciale qui transmet votre commande à un mouleur inconnu ne le fera pas. C'est pourquoi je place les documents de contrôle qualité avant les affirmations sur les matériaux dans tous les devis que nous envoyons.
Quelles techniques de fabrication devrais-je rechercher pour m'assurer que le TR90 et le TPEE ne peleront pas avec le temps ?
Nos ingénieurs ont appris à leurs dépens qu'une surface TR90 rugueuse et non traitée ne fusionne jamais vraiment avec le TPEE. La texture seule semblait bien à l'échantillonnage et s'est décollée des mois plus tard.
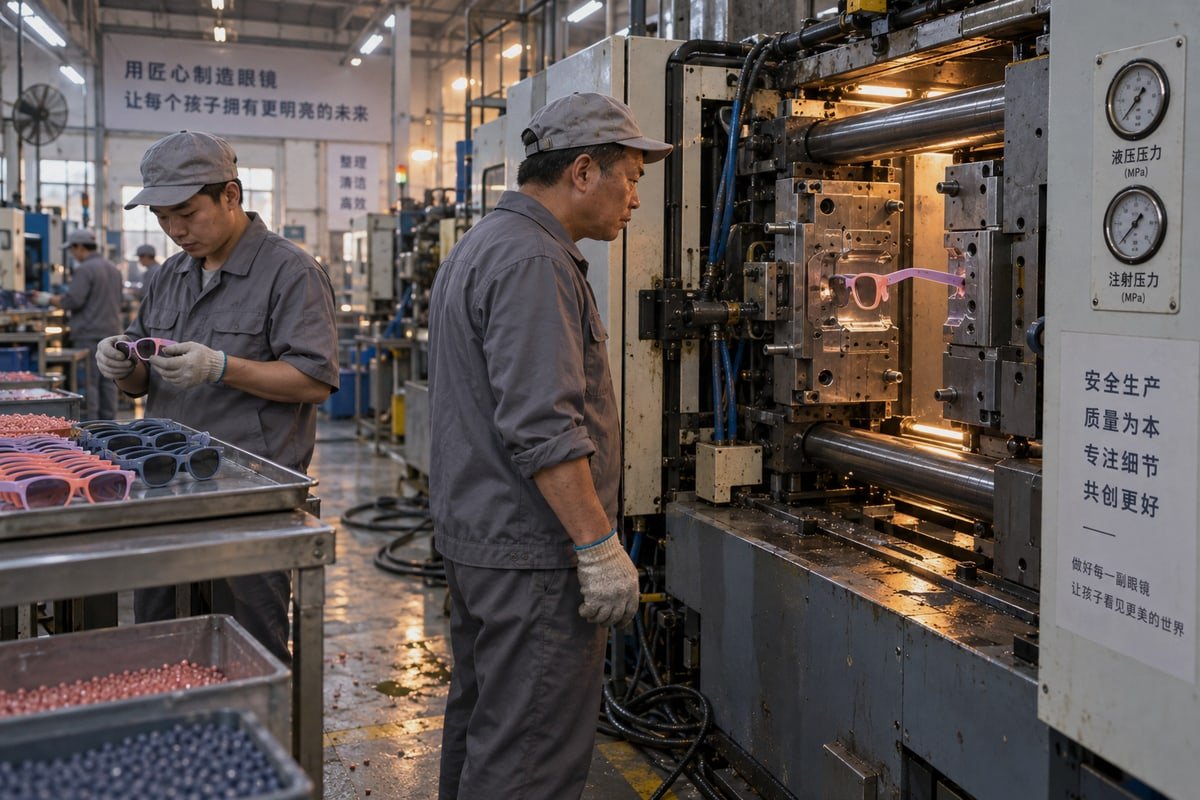
Recherchez le moulage par double injection ou un procédé de surmoulage contrôlé, un traitement plasma ou corona du substrat TR90 à une tension superficielle supérieure à 38 mN/m, une stabilité thermique adaptée entre les matériaux et une inspection par ultrasons pour les joints froids. Les garnitures décoratives collées et l'interverrouillage mécanique seuls ne résisteront pas.
Avant de comparer les techniques, il est utile de voir comment les deux matériaux conviennent à différents enfants.
| Facteur | TPEE | TR90 |
|---|---|---|
| Sensation | Souple, semblable à du caoutchouc, très flexible | Léger, robuste, plus structuré |
| Bande d'âge typique | 0–5 ans | 6 ans et plus |
| Cible de poids typique | Très léger, résistant aux morsures | 12–15 g pour les modèles pour enfants |
| Force | Se plie sans être coupant | Conserve sa forme pendant le sport |
| Risque de décollement | Tout revêtement collé | Jonction avant-à-branche, garniture décorative |
Remarquez la dernière rangée. Aucun des deux matériaux ne se décolle de lui-même. C'est la liaison entre eux, ou entre la monture et toute pièce ajoutée, qui pose problème.
Méthodes de jonction, classées par fiabilité
Moulage par double injection est la méthode que nous préférons pour les montures TR90 avec branches en TPEE. La partie rigide en TR90 est moulée en premier. Ensuite, le TPEE souple est injecté directement dessus dans le même outil pendant que la surface est encore réceptive. Cela utilise les élastomère thermoplastique 4 propriétés du TPEE pour former une liaison moléculaire, pas seulement une adhérence mécanique.
Un procédé de surmoulage contrôlé est similaire mais réalisé dans deux outils. Il fonctionne bien lorsque la préparation de surface est correcte. Il échoue lorsque la pièce TR90 refroidit, ramasse la poussière ou a une faible énergie de surface avant la seconde injection.
Assemblage collé est l'option la plus faible. L'adhésif peut fonctionner pour les montures en acétate pour adultes. Sur une monture pour enfants qui est tordue quotidiennement, c'est la première chose qui lâche.
La préparation de surface est l'étape cachée
Le TR90 a une surface à faible énergie. Le TPEE ne fusionnera pas de manière fiable à moins que cette surface ne soit activée. Demandez à l'usine si elle mesure le niveau de dyne de la pièce TR90 avant la seconde injection. Le seuil à rechercher est supérieur à 38 mN/m. Demandez s'ils utilisent plasma atmosphérique 5 ou un traitement corona pour l'atteindre. L'interverrouillage mécanique, comme les contre-dépouilles et la texture, aide. Mais ce n'est pas suffisant en soi pour les lunettes pour enfants à haute flexibilité.
Attraper ce que l'œil ne peut pas voir
Même un bon procédé peut produire une soudure froide, où la seconde injection n'a pas complètement fondu dans la première. Celles-ci sont invisibles de l'extérieur. Le contrôle non destructif par ultrasons détecte les vides d'air internes et les soudures froides sans couper la monture. Il est utile de le demander sur le premier lot de production de tout nouveau moule. Avec environ 800 styles existants déjà en production, nous l'utilisons également sur des outils établis, car les lots de matériaux changent.
Conclusion
Les liaisons décollées tuent silencieusement les marques de lunettes pour enfants. Vérifiez les coutures, mettez la monture à l'épreuve, exigez des rapports de test et choisissez un partenaire qui fusionne correctement le TR90 et le TPEE. Ensuite, approuvez votre commande.
Vous souhaitez vous procurer les produits mentionnés dans cet article ? Voir les détails et demander un devis ici :
Notes de bas de page
L'ISO 9001 définit les normes internationales pour les méthodes de fabrication et de contrôle qualité cohérentes. ↩︎
Ressource de la NASA expliquant les propriétés et les effets dégradants du rayonnement UV sur les matériaux. ↩︎
L'ASTM D3359 est la norme de l'industrie pour tester l'adhérence des revêtements et des couches collées. ↩︎
Informations techniques sur les matériaux TPEE et leurs caractéristiques de liaison uniques dans la fabrication. ↩︎
Aperçu scientifique de l'activation par plasma utilisée pour augmenter l'énergie de surface pour une meilleure adhérence des polymères. ↩︎
Plus d'articles que vous pourriez aimer
28 septembre 2026
Les lunettes de soleil pour enfants en TR90 et TPEE peuvent-elles utiliser des matériaux recyclés ou biosourcés ?
28 septembre 2026
Les lunettes de soleil pour enfants en TR90 et TPEE sont-elles recyclables ? Conseils de mise au rebut expliqués ?
28 septembre 2026
Comment éviter la déformation et les rayures lors de l'expédition de lunettes de soleil pour enfants en TR90 et TPEE ?
Vous recherchez un partenaire fiable en lunetterie pour enfants ?
Explorez plus de 800 styles prêts et un support OEM/ODM complet adapté à votre marque.
Contactez-nous English
 Español de México
 Deutsch
 Français
 日本語
 العربية
 Português do Brasil