TR90とTPEEのキッズサングラスの接着がしっかりしていて剥がれないか確認する方法は?
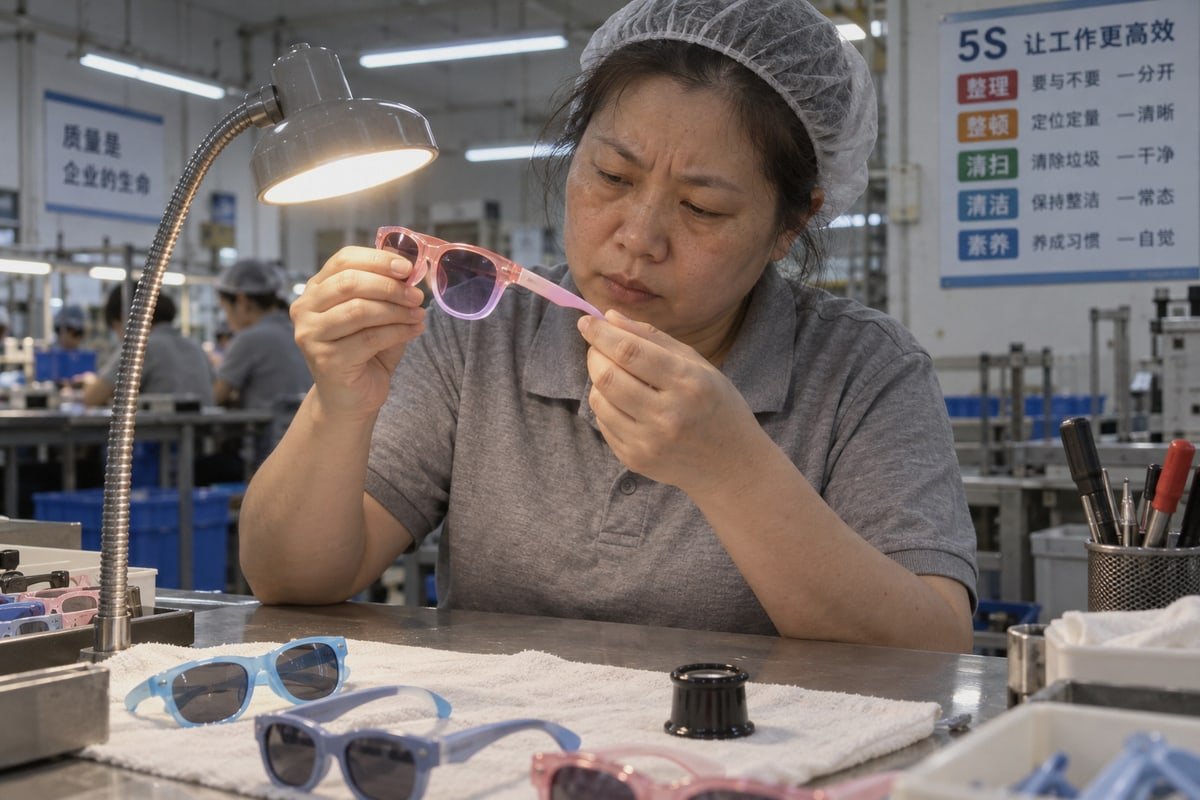
TR90とTPEEのキッズサングラスの接着部分の縫い目が剥がれると、大量注文が返品につながります。私たちは台州ラインで早期にそれを見て、接合部の作り方を変えました。.
TR90とTPEEのキッズサングラスの接着部分を、光を当てて気泡や隙間がないか、爪で縫い目を引っ掻いてみて、180度ひねって、汗やアルコールでこすって確認します。その後、工場がプラズマ処理された基材、二重射出成形、およびクロスハッチ接着試験を使用していることを確認してから、生産を承認してください。.
以下に、私たちが使用する順序で各チェックを説明します。まず、簡単な視覚検査と手作業によるテスト。次に、ストレステスト。次に、基準と 製造方法 1 そもそも剥がれにくくする製造技術にはどのようなものがありますか?.
バルク注文を承認する前に、弱い接着を見つけるためにどのような視覚的および物理的なチェックを行うことができますか?
最初の検査にはラボは必要ありません。高輝度ランプ、手、そしてサンプルあたり約10分が必要です。工場が最初に送ってくるゴールデンサンプルだけでなく、プリプロダクションランから少なくとも3つのサンプルでこれを行うことをお勧めします。.
マイクロバブル、銀化、または隙間がないか、明るい光の下で継ぎ目を検査します。TR90とTPEEの移行部に爪を走らせて、浮きがないか確認します。レンズがチャンネルに完全に収まっていることを確認し、テンプルとノーズパッドを軽く曲げます。接着剤が露出している、または仕上げが均一でないサンプルはすべて拒否します。.
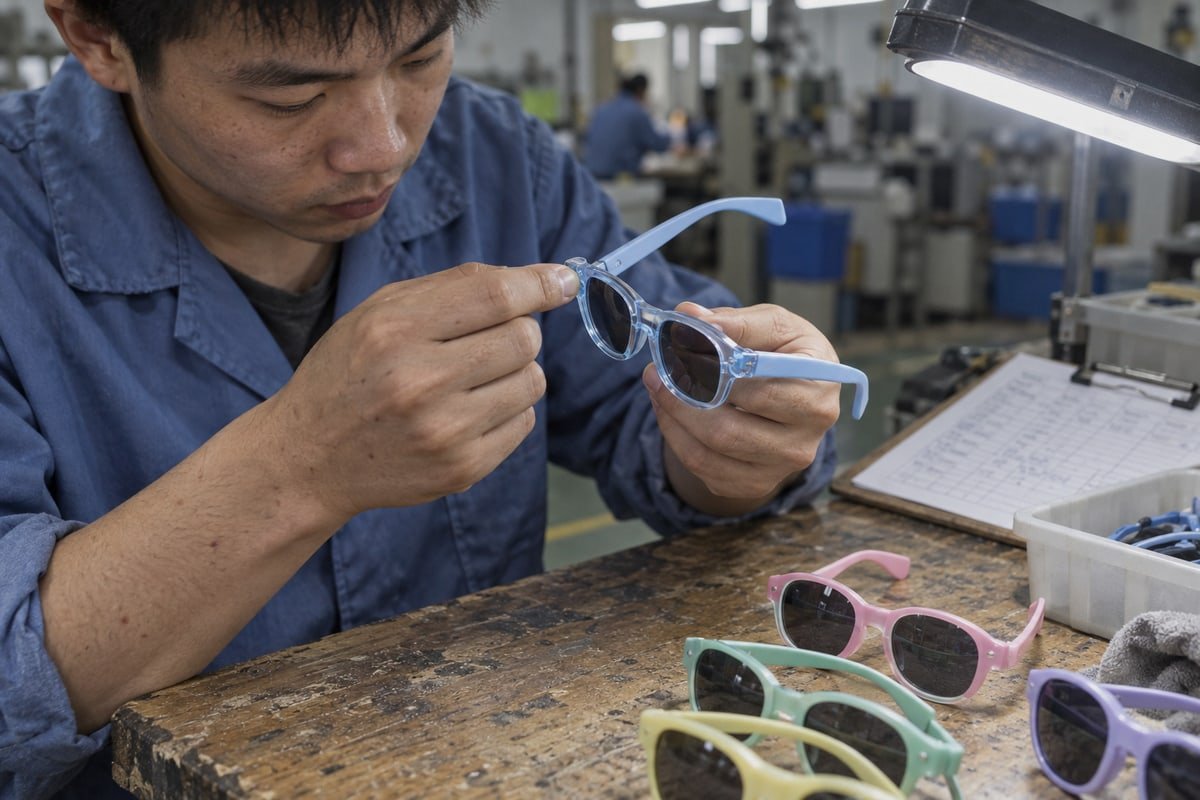
まず光で.
フレームを高輝度ライトの下に置き、ゆっくりと傾けます。コーラルからラベンダーへのグラデーションやクリアスカイブルーのような半透明のフロントは、これを簡単にします。内部の空気ポケットは、小さな点または乳白色の曇りとして現れます。柔らかいTPEEが硬いTR90と接する界面にある細い銀色の線は、シルバーリングと呼ばれます。これは、2つの材料が完全に融合しなかったことを意味します。また、縫い目に沿った不均一な隙間にも注意してください。良い接合部は、光沢のあるフロントがマットなテンプルと接する場所でも、1つの連続した表面のように見えます。
次に手を使います.
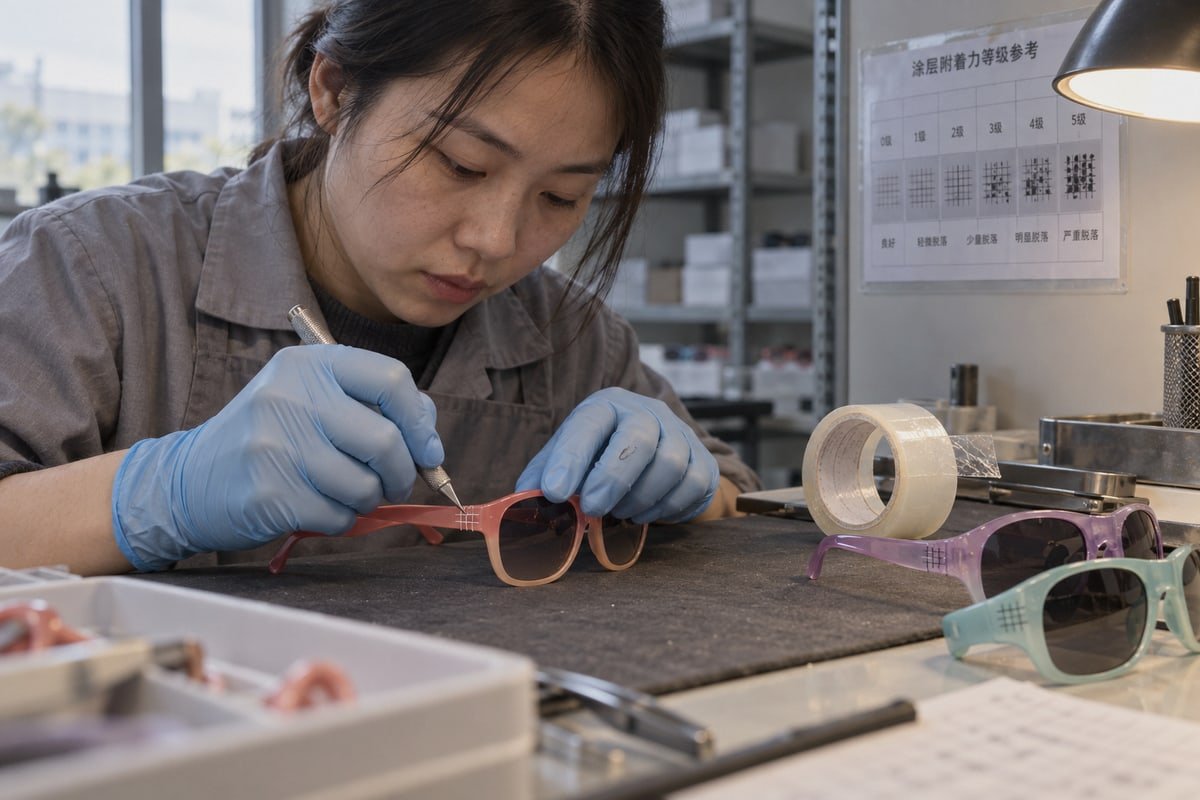
次に、爪で引っ掻くテストを行います。すべての遷移線に沿って爪をドラッグします。テンプルの先端、ノーズパッドの端、および装飾的なオーバーレイに特に注意してください。爪が引っかかる場合は、初期の剥がれポイントです。それは曲がるたびに成長します。次に、テンプルを外側に曲げ、フロントを優しくひねります。健康なフレームは元に戻ります。弱いフレームは白くなったり、接着線で開いたりします。
見るべきものとその意味.
サインが見える
| 決定 | 考えられる原因 | 縫い目内の微細な気泡 |
|---|---|---|
| オーバーモールドプロセス中の閉じ込められた空気 | サンプルを拒否し、プロセスレビューを要求する | 界面の銀色の線 |
| 不十分な表面処理、真の融合なし | 拒否し、接着強度試験を要求する | 接着剤のはみ出しまたは露出した接着剤 |
| 射出成形された接合部ではなく接着されたトリム | 子供用には拒否 | テンプルの先端に爪が引っかかる |
| 初期の材料剥離 | バッチを拒否する | レンズの端がチャネルの上に位置する |
| レンズの保持が緩い | 再配置のために返品する | 滑らかで平らな縫い目、元に戻る |
| 健全な接着 | ストレステストに進む | もう一点。接合部の周りの仕上げ品質を確認してください。フロントとテンプルの間の位置ずれ、バリ、または不均一な色の線は、通常、急いで作られた金型または悪いプロセス制御を示します。それらの同じ条件は弱い接着を生み出します。 |
TR90とTPEEの界面にある銀色の線または乳白色の曇りは、材料が適切に融合しなかったことを示しています.
TR90とTPEEの接着は、活発な子供たちの日常的な摩耗に耐えられるかどうか、どのようにテストすればよいですか?
学校のバッグの中で夏を生き残れますか?私たちは一緒にそれをテストしました。 TPEEテンプル付きTR90フレーム 子供たちはサングラスを優しく扱いません。彼らはテンプルチップを噛みます。彼らはフレームの上に座ります。彼らはそれを熱い車のダッシュボードに置き、冷たいプールに落とします。これらの各イベントは、異なる方法で接着剤に応力をかけます。そのため、各ストレスを個別に、次に連続してテストします。.
TR90とTPEEの接着性を、繰り返し180度ねじり、90度曲げて元に戻るか、加熱と冷却の熱衝撃、70%のイソプロピルアルコールによる継ぎ目のこすり、加速UVエイジングでテストします。接着線に剥がれ、白化、またはひび割れが生じた場合は、フレームの不合格となります。.
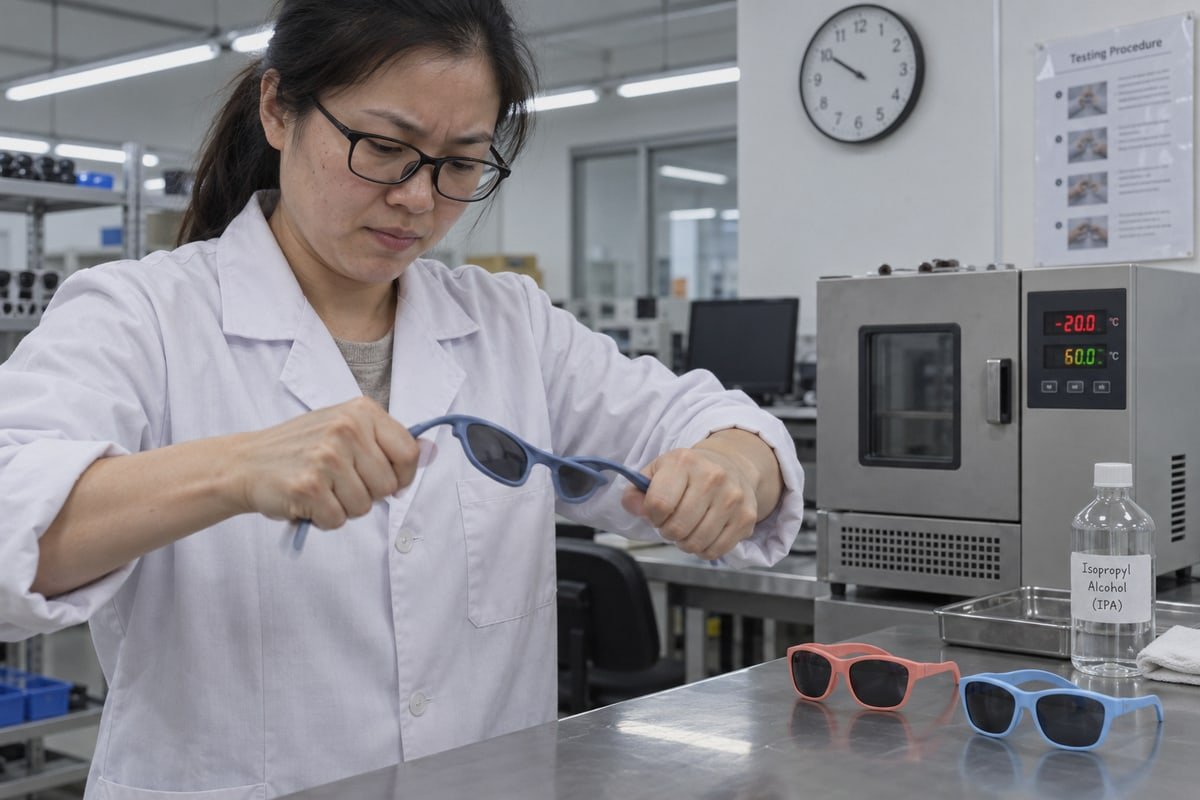
順序で実行する5つのテスト.
ねじり。
- 両方のテンプルを持ち、フレームを180度ひねります。放します。何度も繰り返します。各セットの後に縫い目を検査します。界面でのせん断または持ち上げはサンプルを失敗させます。. 曲げ。.
- 一方のテンプルをフロントに対して90度に折り返します。白くなったりひび割れたりすることなく、元に戻る必要があります。これは一般的な製品クレームであり、購入者は書面でそれを要求する必要があります。. フレームを極度の熱と凍結の間でサイクルします。TR90とTPEEは異なる速度で膨張します。不適切に融合された縫い目は、2つの材料が互いに移動するときに開きます。ここで熱安定性が最も重要になります。.
- 熱衝撃。. 化学薬品によるこすり。.
- 縫い目を70%イソプロピルアルコールで拭きます。汗、日焼け止め、クリーニングワイプはすべて弱い界面を攻撃します。縫い目に軟化やリフトが見られないはずです。. 70%イソプロピルアルコールで継ぎ目を拭いてください。汗、日焼け止め、ウェットティッシュはすべて、弱い接合部を攻撃します。継ぎ目に柔らかさや剥がれが見られないはずです。.
- UVエイジング。. サンプルを、約12ヶ月の日光をシミュレートする加速UVチャンバーに入れます。. 紫外線 2 ポリマー層間の化学結合を劣化させ、サンプリング時には現れない遅延剥離を引き起こします。.
合格とは
| テスト | 合格条件 | 不合格の兆候 |
|---|---|---|
| 180度ねじり、繰り返し | シームは平らで、せん断なし | リフトまたは目に見えるせん断線 |
| 90度曲げ | 完全なスプリングバック | 白化、ひび割れ、接着剥がれ |
| 熱衝撃サイクル | インターフェースに隙間なし | シームが開くまたはリフトする |
| 70% IPA拭き取り | 軟化なし、リフトなし | ベタつきのあるエッジ、溶解したインターフェース |
| UVエイジング、168時間 | 色ずれ ΔE 2未満、シームは無傷 | 色あせとエッジのリフト |
素材の選択が第一 は一つの特性ではありません。これらの結果の合計です。バイヤーには、3つのサンプルでシーケンスを実行し、比較のための未テストサンプルを1つ参照として保管するように伝えています。.
安全な材料接着のために、製造業者にどのような品質管理基準に従うよう依頼すべきですか?
テストステップを追加するたびにラインでの時間がかかりますが、1つスキップするとバイヤーの評判を失うことになります。私たちは、新しいスタイルごとにそのトレードオフを考慮します。.
ISO 12870フレーム試験、ISO 9001製造、ASTM D3359クロスカット接着試験(接着部)、UV耐変色性(168時間後ΔE 2未満)、ロットトレーサビリティ、BPAフリー材料宣言、および書面による欠陥保証を依頼してください。口頭での保証ではなく、試験報告書を要求してください。.
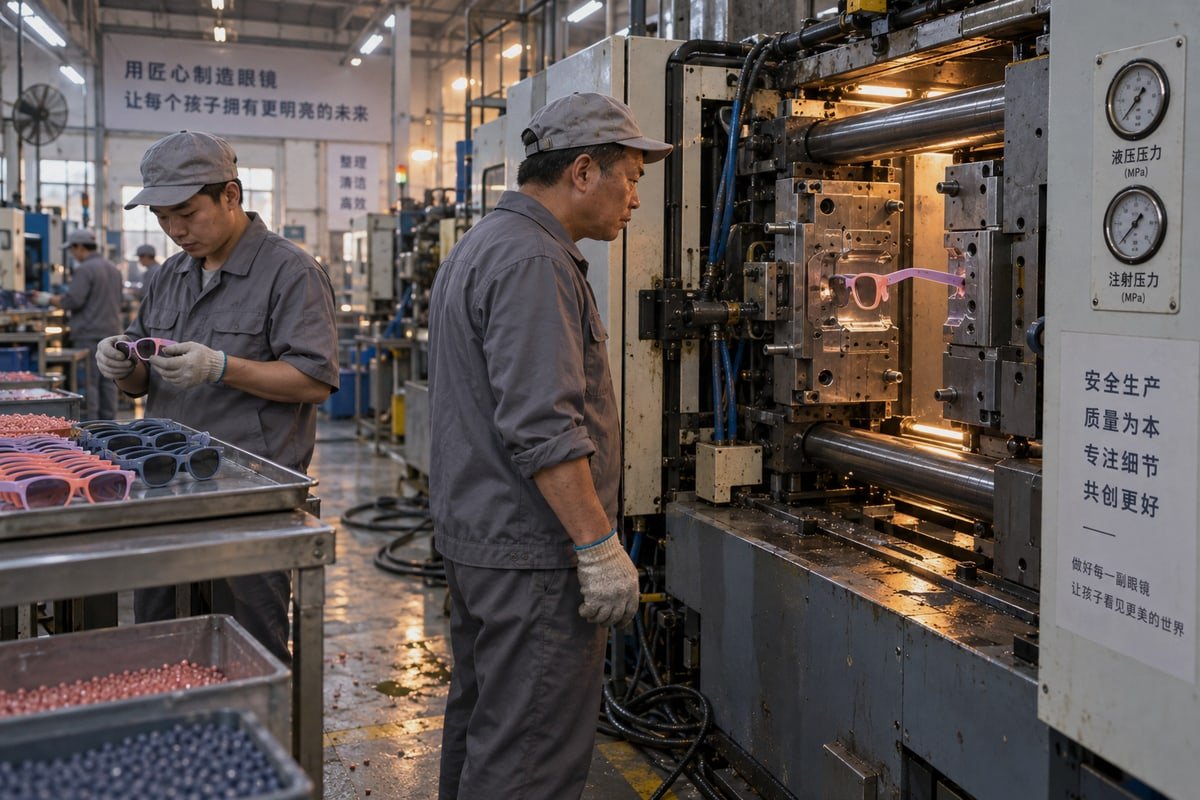
多くのバイヤーは最初に素材名について尋ねます。それは間違った出発点です。TR90またはTPEEとラベル付けされたフレームでも、接合が不適切に行われた場合は剥離する可能性があります。素材は柔軟性について教えてくれます。QCシステムは、接着が持続するかどうかを教えてくれます。そのため、私はバイヤーに形容詞ではなく、書類を要求するように促しています。.
実際に接着をカバーする基準
| 標準またはチェック | それがカバーするもの | 接着にとってなぜ重要か |
|---|---|---|
| ISO 12870 | 耐久性を含む眼鏡フレームの一般要件 | ポリマーだけでなく、フレーム全体が繰り返し応力に耐えることを確認します |
| ISO 9001 | 生産品質管理 | バッチ間でプロセスが文書化され、再現可能であることを示します |
| ASTM D3359 クロスハッチ接着試験 3 | 層間の接着を定量化します | カットされたグリッドとテープの引き剥がしにより、材料が剥がれるかどうかを示します |
| UVエイジング、168時間、ΔE 2未満 | 日光暴露後の耐変色性 | 表面とインターフェースがUV劣化に耐えることを証明します |
| バッチトレーサビリティ | 各フレームを材料ロットと金型ランにリンクします | 注文全体をスクラップする代わりに、不良ロットを特定できます |
| 標準、光学グレード | 衝撃下でのレンズとフレームの挙動 | レンズ保持が衝撃下で維持されることを確認します |
| BPAフリーのアイウェア素材 | 素材安全宣言 | ほとんどの子供向けブランドと親によって要求されます |
クロスハッチ接着試験は、さらに詳しく見る価値があります。技術者は、接着された表面に小さなグリッドを切り込み、テープを貼り付け、剥がします。その後、どれだけの材料が剥がれたかを評価します。シンプルで安価で、反論の余地がありません。TR90からTPEEの接合部のサンプル領域で、フラットパネルではなく、それを要求してください。.
私が最も聞くバイヤーの反対意見
一部のバイヤーは、TPEEは曲がりやすいので最も安全だと言います。他の人は、TR90は形状を維持するのでより良いと言います。どちらも部分的に正しいです。しかし、どちらの点も剥離の問題には答えていません。故障点は、ベースポリマーではなく、ジョイントです。5Sワークショップ管理と一貫したプロセス記録を持つ実際の工場は、どちらの素材でも安定した接着を生成します。あなたの注文を未知の成形業者に渡す商社はそうしません。だからこそ、私は見積もりで素材の主張よりもQC文書を優先しています。.
TR90とTPEEが時間とともに剥がれないようにするために、どのような製造技術を探すべきですか?
私たちのエンジニアは、粗く未処理のTR90表面がTPEEと決して完全に融合しないことを苦労して学びました。サンプリング時にはテクスチャだけでは問題なく見えましたが、数ヶ月後に剥がれました。.
二色成形または制御されたオーバーモールドプロセス、TR90基材の表面張力を38 mN/m以上に高めるプラズマまたはコロナ処理、材料間の熱安定性の整合性、およびコールドジョインの超音波検査を探してください。接着された装飾トリムと機械的インターロックだけでは持ちません。.
技術を比較する前に、2つの素材が異なる子供たちにどのようにフィットするかを見るのが役立ちます。.
| 要因 | TPEE | TR90 |
|---|---|---|
| 柔らかく、ゴムのような、非常に柔軟 | 柔らかく、ゴムのような、非常に柔軟 | 軽量、頑丈、より構造化 |
| 対象年齢層 | 0–5 years | 6歳以上 |
| 典型的な重量ターゲット | 非常に軽量で、噛みつきに強い | 子供向けデザインで12〜15g |
| 強度 | 鋭く感じることなく曲がる | スポーツ中に形状を保持 |
| 剥がれのリスクがある場所 | 接着されたオーバーレイ | 前面からテンプルへの接合、装飾トリム |
最後の行に注意してください。どちらの素材も単独では剥がれません。それらの間の接着、またはフレームと追加部品との間の接着が問題の始まりです。.
信頼性でランク付けされた接合方法
二重射出成形 TR90フレームとTPEEテンプルに好んで使用される方法です。まず、剛性の高いTR90部分を成形します。次に、表面がまだ受け入れやすい状態のうちに、同じ工具内で柔らかいTPEEを直接射出します。これにより、 熱可塑性エラストマー特性 4 TPEEの分子結合を形成し、単なる機械的なグリップではありません。.
制御されたオーバーモールドプロセス は似ていますが、2つの工具で行われます。表面処理が適切であればうまく機能します。TR90部分が冷却され、ほこりを拾ったり、2回目のショットの前に表面エネルギーが低下したりすると失敗します。.
接着組み立て 最も弱い選択肢です。接着剤は、大人のアセテートフレームには有効です。毎日ねじられる子供用フレームでは、最初に壊れるものです。.
表面処理は隠されたステップです
TR90は表面エネルギーが低いです。TPEEは、表面が活性化されない限り、確実に融合しません。2回目のショットの前にTR90部分のダイン値を測定しているかどうか、工場に確認してください。探すべきしきい値は38 mN/m以上です。使用しているかどうかを確認してください 大気圧プラズマ 5 またはコロナ処理で到達します。アンダーカットやテクスチャなどの機械的インターロックは役立ちます。しかし、高屈曲性の子供用アイウェアにはそれだけでは十分ではありません。.
目に見えないものを捉える
優れたプロセスでも、2回目のショットが最初に完全に溶け込まなかったコールドジョインが生成されることがあります。これらは外からは見えません。超音波非破壊検査は、フレームを切断することなく、内部の空気ギャップとコールドジョインを見つけます。新しい金型の最初の生産バッチでリクエストする価値があります。既存のスタイルが800近くあり、すでに生産されているため、材料ロットが変わるため、確立された工具でもこれを使用しています。.
結論
接着剤の剥がれは、子供用アイウェアブランドを静かに殺します。継ぎ目をチェックし、フレームを強調し、テストレポートを要求し、TR90とTPEEを適切に融合するパートナーを選択してください。次に、注文を承認してください。.
この記事で言及されている製品の調達に興味がありますか?詳細を表示し、ここから見積もりをリクエストしてください。
脚注
ISO 9001は、一貫した製造および品質管理方法に関する国際基準を定義しています。. ↩︎
材料の特性と紫外線放射による劣化効果を説明するNASAのリソース。. ↩︎
ASTM D3359は、コーティングおよび接着層の接着性をテストするための業界標準です。. ↩︎
TPEE材料とその製造における独自の接着特性に関する技術的背景。. ↩︎
ポリマー接着性を向上させるための表面エネルギーを高めるために使用されるプラズマ活性化の科学的概要。. ↩︎
 English
 Español de México
 Deutsch
 Français
 日本語
 العربية
 Português do Brasil